Manajer lini yang memindahkan produksi dari gulungan baja ke aluminium roll forming jarang dapat menyimpan lembar pengaturannya. Pabrikan yang membentuk 1,5 mm 5052-H32 untuk braket pemasangan surya dapat melihat gelombang tepi setiap 40 meter, atau melihat kaki profil terbuka 4 derajat saat meninggalkan stasiun terakhir. Pengukur stripnya sama, gulungannya bersih, dan kecepatan saluran tidak pernah berubah. Yang berubah adalah materialnya: aluminium mengeras lebih cepat dibandingkan baja, menyimpan lebih banyak energi elastis dibandingkan kekuatan luluhnya, dan menghantarkan panas kira-kira tiga kali lipat kecepatan baja.
Gulungan membentuk aluminium adalah pembengkokan kumparan aluminium secara bertahap melalui serangkaian stasiun gulungan berkontur untuk menghasilkan profil penampang yang konstan. Prinsip pembentukannya cocok dengan baja, namun perbedaan di atas mengubah setiap keputusan hilir: pilihan paduan, penyelesaian perkakas, pelumasan, kecepatan garis, dan toleransi yang dapat Anda kutip dengan jujur.
Paduan yang mendominasi pembentukan gulungan aluminium adalah seri 1xxx, 3xxx, dan 5xxx, dan paduan 6xxx hanya boleh dibentuk dalam suhu lunak; semakin keras tempernya, semakin besar kemungkinan profil akan retak pada garis lengkung.
Seri 1xxx, yang pada dasarnya adalah aluminium murni, memberikan sifat mampu bentuk terbaik namun kekuatannya sangat rendah, sehingga cocok untuk trim dekoratif, flashing, dan gasket. Seri 3xxx menambahkan mangan, dan 3003 adalah standar untuk profil atap, talang, dan rangka surya karena menyeimbangkan perpanjangan, ketahanan korosi, dan biaya. Seri 5xxx menambahkan magnesium: 5052 dan 5056 menghasilkan kekuatan luluh sekitar dua kali lipat dari 3003-H14 dan menjadi standar untuk profil kelautan, transportasi, dan tangki. Seri 6xxx dapat diberi perlakuan panas; 6061-T4 dapat digulung dengan jari-jari yang besar, namun 6061-T6 umumnya retak dan tidak boleh ditentukan untuk pembengkokan dingin.
| Paduan dan temperamen | Kekuatan hasil | Perpanjangan | Minimal. radius tikungan | Profil khas |
| 1100-O | 35 MPa | 35% | 0,5 ton | Rapikan, berkedip, dekoratif |
| 3003-O | 45 MPa | 25% | 1,0 ton | Atap, talang |
| 3003-H14 | 145 MPa | 12% | 1,5 ton | Bingkai surya, bagian umum |
| 5052-H32 | 195 MPa | 12% | 2,0 ton | Kelautan, transportasi, tank |
| 6061-T4 | 145 MPa | 22% | 2,5 ton | Bagian struktural |
Aluminium pegas kembali kira-kira dua kali lebih banyak dari baja ringan dengan kekakuan bagian yang sama, dan mengeras dengan sangat cepat sehingga strip yang memasuki stasiun kelima secara mekanis merupakan material yang berbeda dari yang memasuki stasiun pertama.
Setiap stasiun pembentuk mengangkat kekuatan luluh lokal, yang meningkatkan gaya lentur untuk stasiun berikutnya. Efek kumulatif muncul sebagai gelombang tepi yang melebar, profil melengkung, atau sudut kaki yang melayang di atas kumparan. Aluminium menghantarkan panas gesekan dengan cepat, sehingga gejala yang terlihat dari pemasangan yang buruk adalah debu aluminium halus atau menempel pada permukaan gulungan, bukan strip panas.
Perkakas gulungan untuk aluminium harus dipoles hingga permukaan akhir 0,2 hingga 0,4 mikrometer Ra, dikerjakan dari baja perkakas D2 atau DC53, dan biasanya dijalankan dengan kecepatan 15 hingga 30 meter per menit.
Kecenderungan aluminium untuk menggerogoti dan menempel pada baja perkakas menjadikan penyelesaian permukaan dan pelumasan lebih penting dibandingkan pada pembentukan gulungan baja. Penyesuaian ini mencegah kerusakan paling umum:
Radius tikungan minimum adalah cara tercepat untuk membandingkan temper aluminium untuk pembentukan gulungan. Nilai tersebut dinyatakan sebagai kelipatan ketebalan material, dan jika melebihi nilai tersebut, akan timbul retakan pada permukaan lengkung bagian luar.
Praktik umum untuk tikungan 90 derajat dengan sumbu tikungan tegak lurus terhadap arah putaran:
Nilai tikungan 90 derajat, tegak lurus terhadap arah putaran. Membungkuk sejajar dengan arah putaran dapat menaikkan radius minimum hingga 50 persen.
Baja ringan
Paduan aluminium
Garis pembentuk gulungan aluminium yang disetel dengan benar memiliki toleransi lebar bentuk plus atau minus 0,2 mm dan toleransi panjang kaki plus atau minus 0,3 mm, asalkan lebar dan ketebalan strip masuk tetap sesuai spesifikasi.
Kegagalan kualitas yang paling umum pada profil aluminium adalah gelombang tepi, busur memanjang, dan goresan mikro pada permukaan yang terlihat. Gelombang tepi biasanya berasal dari lebar strip yang tidak rata atau set gulungan yang aus; busur berasal dari ketebalan strip yang tidak konsisten; Goresan berasal dari cacat permukaan gulungan, kotoran, atau pelumasan yang tidak mencukupi. Ketiganya menjadi lebih terlihat setelah anodisasi atau pelapisan PVDF, sehingga persyaratan permukaan harus dinyatakan pada tahap penawaran, bukan ditemukan setelah kumparan pertama dijalankan.
Produksi gulungan aluminium dibagi menjadi empat kelompok aplikasi: pemasangan tenaga surya, dukungan listrik, arsitektural, dan transportasi, dan konfigurasi mesin lebih berbeda antar kelompok ini dibandingkan pilihan paduan lainnya.
Profil pemasangan tenaga surya biasanya dibentuk dari 3003-H14 atau 5052 dengan ketebalan 1,5 hingga 2,5 mm, dengan lubang yang telah dilubangi sebelumnya yang harus memiliki toleransi memanjang plus atau minus 0,5 mm. Toleransi tersebut hampir tidak mungkin dipertahankan dengan langkah pelubangan terpisah, itulah sebabnya stasiun pelubang servo in-line dibangun pada jalur yang sama.
 Mesin Roll Forming Braket PV Surya Punching Servo 8 Sumbu Lini ini mengintegrasikan servo punching dengan roll forming untuk menjaga toleransi lubang yang ketat pada profil pemasangan tenaga surya, mengatasi tantangan presisi longitudinal ±0,5 mm yang disebutkan sebelumnya. Lihat Produk →
Profil pendukung listrik seperti baki kabel aluminium dan saluran penyangga dibentuk dari strip yang lebih tipis, biasanya 0,8 hingga 1,5 mm, dan mesin yang sama sering kali menjalankan beberapa lebar profil dalam satu shift. Perkakas kaset yang dapat diganti dengan cepat menjaga waktu penggantian di bawah 30 menit.
 Mesin Roll Forming Baki Kabel Lebar yang Dapat Disesuaikan Dibuat untuk peralihan cepat antara beberapa lebar baki kabel, mesin ini sesuai dengan profil dukungan listrik strip tipis dan menjaga pertukaran perkakas kurang dari 30 menit. Lihat Produk →
Profil arsitektur mencakup rangka modul PV dan rangka jendela-pintu, dengan kualitas tekukan yang menentukan apakah sudut rangka menutup dalam jarak 0,5 mm. Garis-garis ini berjalan lebih lambat dan menuntut hasil akhir gulungan tertinggi di toko.
 Rangka PV dan Mesin Roll Forming Profil Pintu Jendela Mesin ini memberikan pembengkokan yang presisi untuk profil arsitektur seperti rangka modul PV dan rangka jendela-pintu, membantu mencapai penutupan sudut dalam jarak 0,5 mm seperti yang dijelaskan dalam teks. Lihat Produk →
Sebelum memesan saluran, bandingkan studi kasus aplikasi dan minta uji coba dengan koil Anda sendiri. Itu perpustakaan kasus pelanggan menunjukkan bagaimana profil serupa ditangani di lini produksi, dan Shanghai Sihua Precision Machinery Co., Ltd. mendukung uji coba pada mesin pembuat gulungan aluminiumnya.
Tidak. Pada temper T6, 6061 memiliki perpanjangan di bawah 10 persen dan kekuatan luluh yang tinggi, sehingga retakan radius luar pada gulungan tipikal membentuk tikungan. Gunakan 6061-T4, 5052-H32, atau 3003-H14 sebagai gantinya. Jika 6061-T6 merupakan persyaratan desain, bentuk gulungan dalam T4 dan umurkan profil yang sudah jadi.
Untuk profil umum, 3003-H14 adalah default paling aman. Untuk profil struktural, kelautan, atau transportasi, 5052-H32 atau 5056 memberikan kekuatan lebih tinggi dengan sifat mampu bentuk yang dapat diterima. Untuk profil dekoratif murni, 1100-O atau 3003-O menghilangkan risiko retak sepenuhnya.
Tekuk stasiun akhir sebesar 1 hingga 3 derajat, tambahkan stasiun pengukur yang menerapkan sudut pembentuk nol, tingkatkan tegangan strip antar stasiun, atau gunakan perkakas yang dikoreksi pegas. Ukur springback pada bagian kalibrasi sebelum produksi.
Kelas baja perkakas bisa sama, D2 atau DC53, tetapi hasil akhir gulungan harus lebih halus, jarak bebasnya sedikit lebih rapat, dan pelumasannya lebih ringan. Perbedaan ini bersifat wajib, bukan opsional, untuk aluminium.
decoiler tunggal bahan lebar Mesin leveling dan Mesin untuk membuat lubang kecil di kedua sisi ...
Lihat Detail
Uncoiler perluasan/kontraksi hidrolik baja pra-cat kepala ganda, uncoiler perluasan/kontraksi baja galvanis kepala ganda, braket penyimpanan baja pra-cat, reduksi sab...
Lihat Detail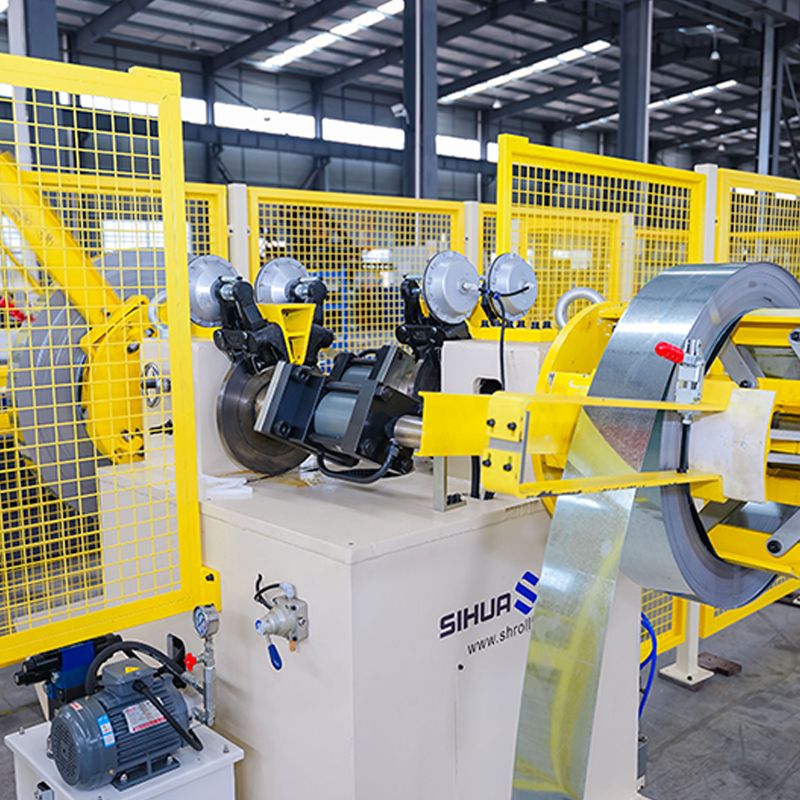
Decoiler hidraulik kepala ganda yang berputar otomatis tanpa deteksi material, 5 ton per sisi. Tenaga laser dan panjang peng...
Lihat Detail
UT FUT UDT langit-langit T-grid bar mesin roll forming tata letak utama dan silang Profil T-grid plafon UT (Utama dan Silang...
Lihat Detail
3. Mesin pembuat gulungan T-bar kait paduan adalah peralatan khusus yang dirancang untuk memproduksi batang baja berbentuk T dengan kait paduan terintegrasi. ...
Lihat Detail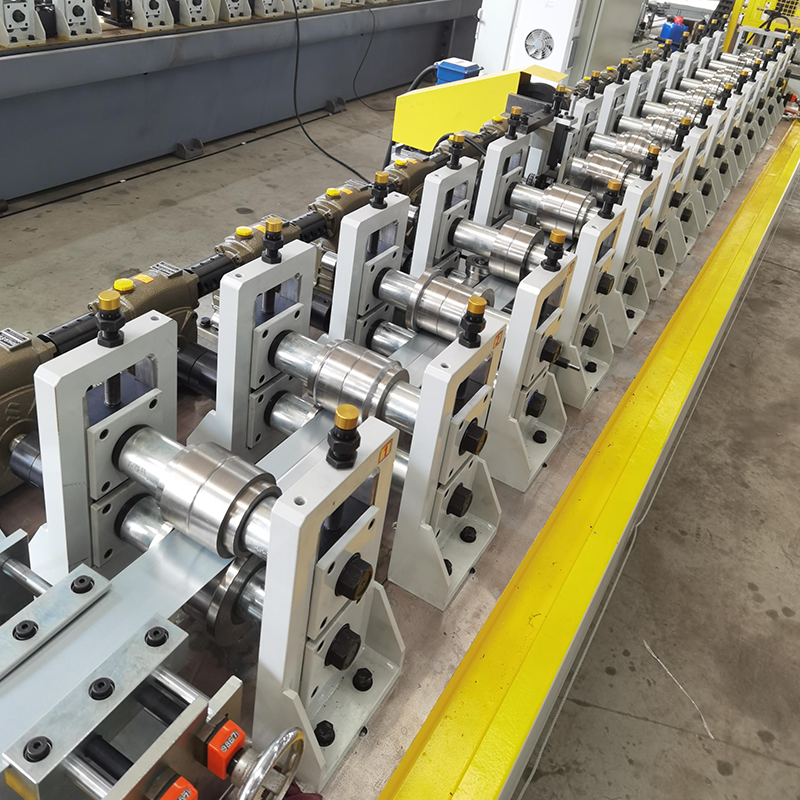
Mesin roll forming peredam roda gigi cacing drywall, model sederhana, bukan jenis kaset yang cepat berubah, ekonomis dan terjangkau. (Ini dapat ditingkatkan ke jenis ...
Lihat DetailJangan ragu untuk menghubungi kami saat Anda membutuhkan kami!
Informasi Kontak
PRODUK
Seluler