Pabrikan logam yang mengambil kontrak purlin biasanya melakukan perhitungan yang sama: rem tekan menghasilkan satu komponen multi-tikungan setiap 30 hingga 60 detik, sedangkan pesanan pertama memerlukan 8.000 komponen dengan panjang yang sama pada akhir bulan. SEBUAH bekas gulungan lembaran logam mengubah perhitungan itu dengan membentuk terus menerus dari kumparan dengan kecepatan 15 hingga 50 m per menit, menahan satu penampang melintang ribuan pengulangan. Panduan ini menjelaskan fungsi mesin, profil mana yang berjalan paling cepat, dan empat spesifikasi yang menentukan apakah suatu saluran dapat membayar sendiri.
Pembentuk gulungan lembaran logam adalah mesin pembentuk kontinyu yang mengumpankan strip melingkar melalui rangkaian cetakan roller berpasangan, setiap stasiun menambahkan perubahan sudut kecil hingga strip keluar sebagai profil akhir dengan penampang konstan.
Definisi inti Pembentukan gulungan adalah pembengkokan progresif lembaran logam melalui 8 hingga 24 stasiun roller yang cocok; karena setiap tikungan dibuat sedikit demi sedikit, proses ini menghindari masalah penandaan permukaan dan pegas yang muncul pada pekerjaan rem tekan sekali tekan.
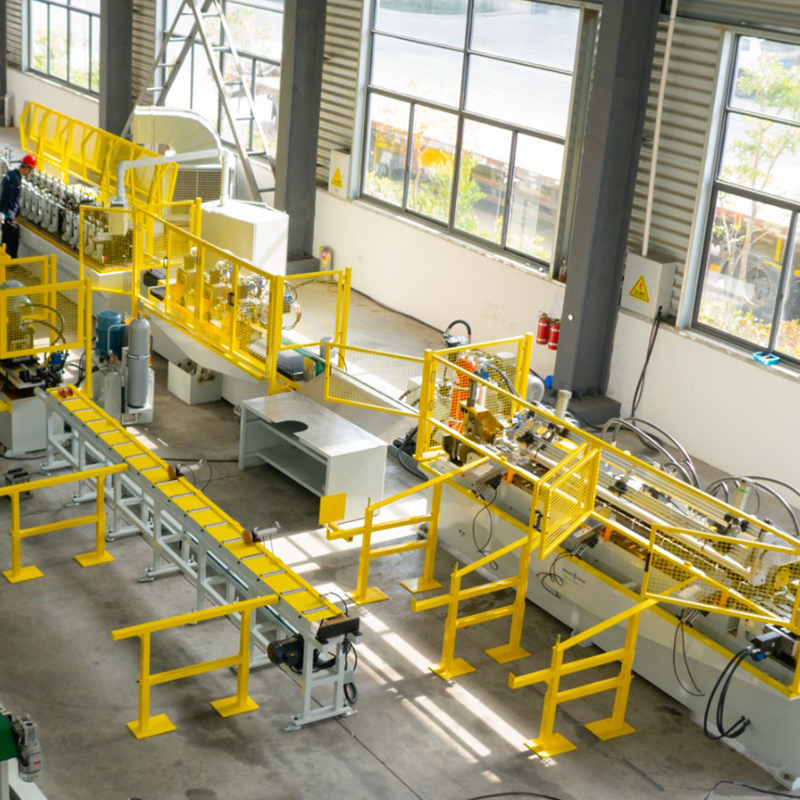
Setiap baris berisi lima unit fungsional:
Hasil praktisnya adalah satu baris menggantikan rem tekan, tekan tekan, dan dua atau tiga penangan material. Geometri profil, termasuk jumlah garis tikungan, kedalaman, dan lebar flensa, menentukan jumlah stasiun: izinkan satu hingga tiga stasiun per garis tikungan, dengan dua stasiun sebagai angka perencanaan umum.
Pembentuk gulungan lembaran logam yang benar ditentukan oleh kelompok profil yang dihasilkannya, karena geometri penampang menentukan jumlah stasiun, biaya perkakas, dan kecepatan jalur yang realistis. Jalur yang dipasang secara komersial mengelompok ke dalam lima rentang yang ditunjukkan di bawah ini.
 Mesin Roll Forming CUZ Sigma dengan Perubahan Lebar Otomatis Mesin ini membentuk tiga profil CUZ dan tiga CU-sigma dalam satu baris, dengan sistem perubahan lebar otomatis dan poros 110 mm, yang sesuai dengan produksi profil campuran tinggi. Lihat Produk →
 Mesin Roll Forming Kaset Strut untuk Profil Seri 41 Mantan tipe kaset ini menangani profil 41×21 hingga 41×76 dengan berbagi set roller 20 stasiun dan menambahkan kaset 10 stasiun, dibuat untuk strip SS304 berkekuatan tinggi. Lihat Produk →
Kecepatan saluran tipikal berdasarkan kelompok profil, dalam m/mnt
Rentang mencakup ukuran profil yang umum secara komersial; profil ukuran berat atau sangat dalam berada di ujung bawah setiap pita.
Pilih bekas gulungan lembaran logam dengan mengevaluasi empat faktor secara berurutan: cakupan material, geometri profil, kecepatan garis, dan metode pergantian. Masing-masing mengubah harga mesin lebih dari fitur opsional apa pun dalam penawaran.
Jika kumparan masuk lebih lebar dari lebar strip yang sebenarnya dibutuhkan profil, letakkan mesin penggorok atau decoiler tugas berat di depan kumparan yang masuk. Kombinasi tersebut menghilangkan pemborosan tepi-trim pada garis pembentukan dan menjaga mesin tetap mendapat pasokan lebar kumparan yang tepat. Pemasok yang membangun rantai penuh dalam satu kontrak menyederhanakan tanggung jawab suku cadang, komisioning, dan garansi.
 Mesin Slitting untuk Kontrol Lebar Kumparan Presisi Garis penggorengan ini memotong kumparan lebar menjadi lebar strip yang tepat yang dibutuhkan oleh pembentuk gulungan, sehingga mengurangi limbah tepi-trim dan menyederhanakan pengumpanan kumparan sebelum produksi. Lihat Produk →
Shanghai Sihua Precision Machinery Co., Ltd. adalah salah satu produsen yang memasok rantai mulai dari pemotongan dan penguraian melalui pembentukan gulungan, pelubangan servo, dan pengepakan otomatis; cakupan itu penting ketika tanggal pengiriman dan integrasi jalur ada di pihak Anda dalam kontrak. Tinjau rentang alat berat dan spesifikasi pendukungnya sebelum membandingkan penawaran.
Kemenangan pembentuk gulungan untuk bagian dengan penampang konstan dalam volume tinggi; kemenangan pengereman tekan untuk lari pendek dan pembengkokan multi-sumbu yang kompleks; stamping menang hanya jika bagian tersebut cukup kompak untuk cetakan progresif dan volumenya sesuai dengan biaya perkakas.
| Metode | Bentuk yang khas | Keluaran praktis | Investasi perkakas | Waktu pergantian |
| Bekas gulungan lembaran logam | Penampang melintang yang panjang dan konstan | 15-50 m/mnt | Sedang hingga tinggi | 15-90 menit |
| Tekan rem | Tanda kurung pendek, bagian bervolume rendah | 1-4 bagian/menit untuk bagian 3 tikungan | Rendah | 5-20 menit |
| Pers stempel | Bagian kompak dengan lubang terbentuk | 10-25 bagian/menit dalam cetakan progresif | Tertinggi | 2-8 jam |
Letakkan profil pada gulungan bekas ketika penampang melintang tetap sama dan volume yang diproyeksikan berada di atas sekitar 5.000 hingga 15.000 m3 per bulan, tergantung pada tingkat tenaga kerja setempat. Hasil lapangan dari jalur yang terpasang mengkonfirmasi pengembalian modal 12 hingga 18 bulan pada operasi dua shift dengan pemanfaatan 50 persen; membaca studi kasus proyek untuk nomor terverifikasi sebelum Anda menganggarkan.
Ini adalah pertanyaan yang paling sering ditanyakan oleh manajer pabrik sebelum menandatangani jalur pembentukan gulungan.
Kebanyakan pembentuk tujuan tunggal memproses 0,3 hingga 3,0 mm. Sistem purlin struktural dan sistem rak tegak dengan poros lebih besar dan penggerak torsi lebih tinggi mencapai 4,0 hingga 6,0 mm, namun biaya perkakas meningkat tajam di atas 3 mm karena diameter gulungan dan daya penggerak keduanya meningkat.
Izinkan satu hingga tiga stasiun per garis tikungan. Saluran topi sederhana membutuhkan enam hingga delapan; purlin Sigma yang dalam membutuhkan empat belas hingga dua puluh. Semakin banyak stasiun yang memperketat toleransi namun memperpanjang alat berat dan meningkatkan anggaran perkakas.
Ya, melalui tiga rute: penggantian gulungan manual dengan pengaturan 60 hingga 120 menit, penggantian cepat kaset dengan pengaturan 15 hingga 30 menit, atau penyesuaian lebar dan tinggi otomatis, yang umum terjadi pada jalur stud drywall di mana ukurannya terus berubah tetapi bentuknya tidak.
Bandingkan biaya proses saat ini yang terisi penuh, termasuk tenaga kerja operator, pengaturan, skrap, dan pengerjaan ulang, dengan jalur pengumpan koil yang berjalan pada pemanfaatan yang diproyeksikan. Mantan pekerja skala menengah yang bekerja dua shift dengan pemanfaatan 50 persen biasanya membayar kembali dalam waktu 12 hingga 18 bulan untuk bagian penampang yang konstan.
Uncoiler perluasan/kontraksi hidrolik baja pra-cat kepala ganda, uncoiler perluasan/kontraksi baja galvanis kepala ganda, braket penyimpanan baja pra-cat, reduksi sab...
Lihat Detail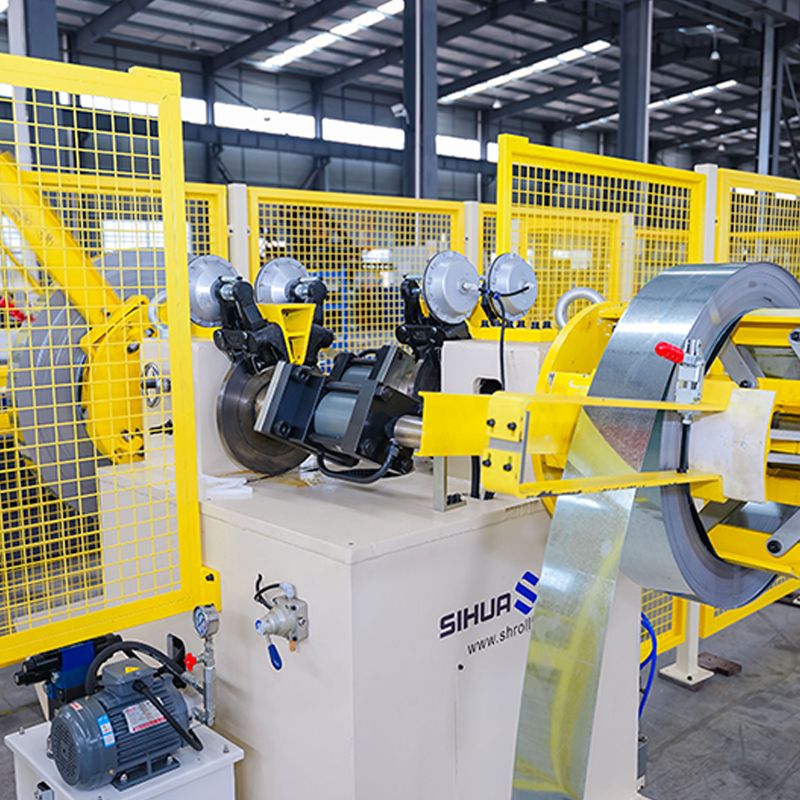
Decoiler hidraulik kepala ganda yang berputar otomatis tanpa deteksi material, 5 ton per sisi. Tenaga laser dan panjang peng...
Lihat Detail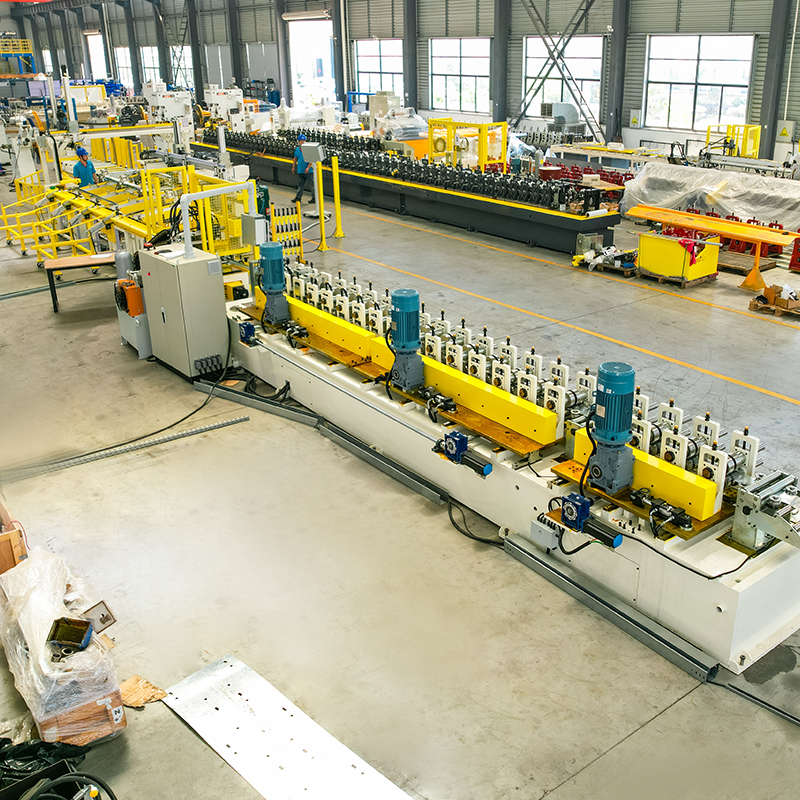
Mesin pembuat gulungan pengubah lebar otomatis CU, penggerak rantai, pengepakan otomatis. Decoiler hidraulik kepala ganda ya...
Lihat Detail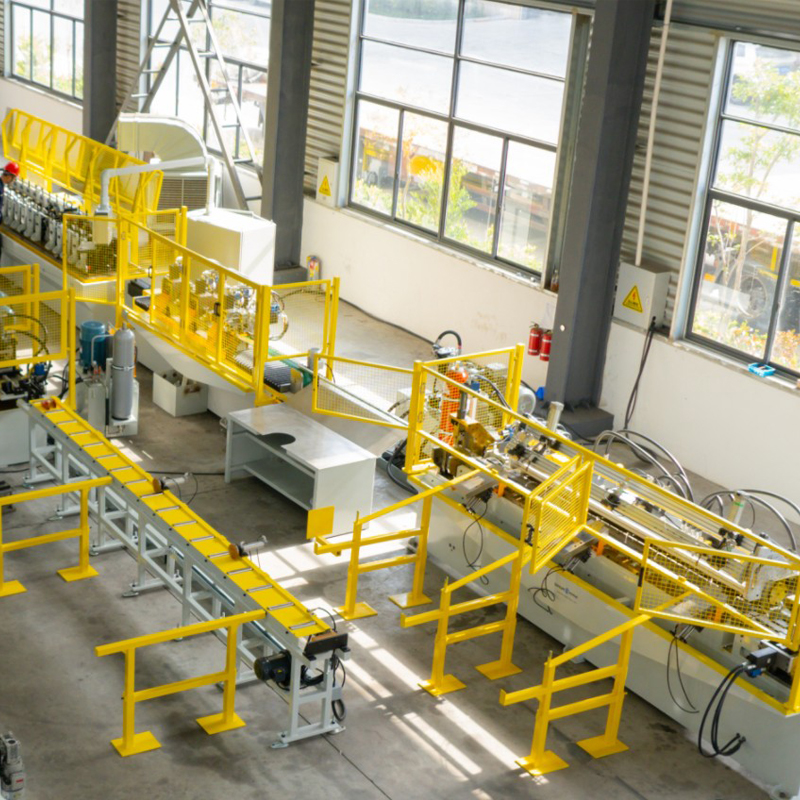
Mesin pembuat gulungan kaset penyangga Decoiler kepala tunggal seberat 3 ton Mesin...
Lihat Detail
Mesin roll forming decking perancah logam Diameter poros: 70–80 mm; panjang dek perancah: 0,5–6 m; ketebalan: 1–2,5 mm. ...
Lihat Detail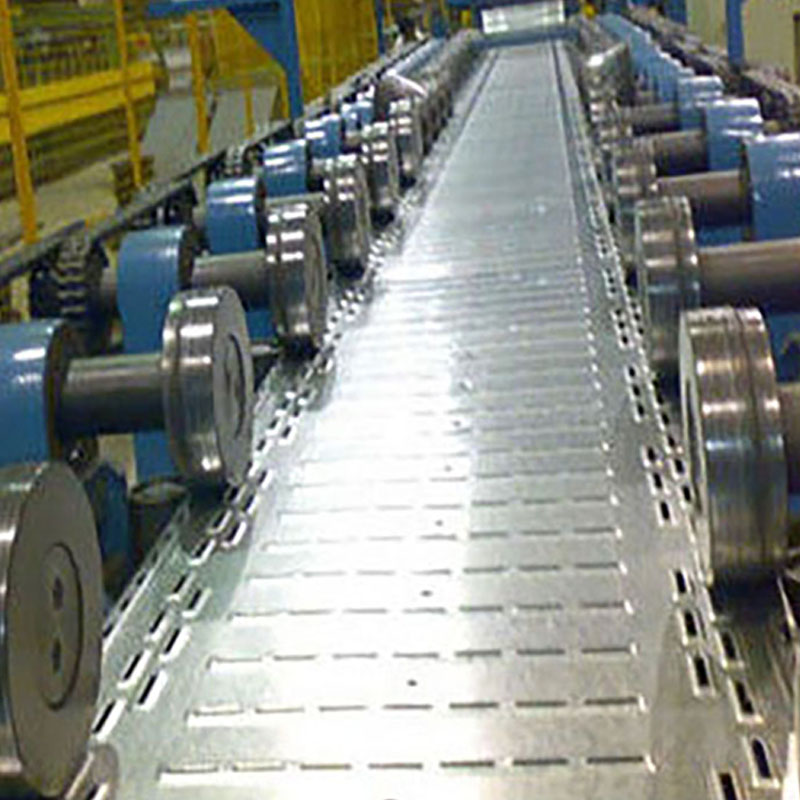
Mesin roll forming baki kabel dengan lebar yang dapat disesuaikan Decoiler rem sabuk kepala tunggal dengan mesin leveling ...
Lihat DetailJangan ragu untuk menghubungi kami saat Anda membutuhkan kami!
Informasi Kontak
PRODUK
Seluler