Decking logam perancah, umumnya dikenal sebagai scaffold walkboard atau papan dek logam, adalah komponen struktural yang menopang pekerja dan material pada sistem akses sementara. Bagi produsen panel ini, kemampuan untuk menggabungkan emboss anti selip, perforasi, dan pelipatan tepi dalam satu proses pembentukan gulungan yang berkelanjutan merupakan keunggulan produktivitas yang menentukan. Mantan gulungan dek logam perancah dengan pemrosesan inline mengubah kumparan baja polos langsung menjadi papan dek siap pakai, menghilangkan langkah-langkah penanganan terpisah, mengurangi biaya tenaga kerja, dan meningkatkan konsistensi dimensi.
 Mesin Roll Forming Decking Logam Perancah Terintegrasi Mesin ini menggabungkan pengembosan, pelubangan, dan pelipatan tepi dalam satu garis kontinu, mengubah kumparan baja biasa menjadi papan dek perancah jadi dengan dimensi yang konsisten dan tenaga kerja yang berkurang. Lihat Produk →
Alih-alih mengirimkan blanko yang sudah dipotong sebelumnya ke mesin press hidrolik untuk dicetak timbul dan kemudian ke mesin lain untuk melubangi dan melipat, jalur terintegrasi modern melakukan ketiga operasi dengan kecepatan jalur. Artikel ini menjelaskan proses inti, komponen utama, pertimbangan material, dan kriteria pemilihan untuk peralatan khusus ini, dan menunjukkan mengapa pemrosesan inline telah menjadi metode produksi pilihan bagi produsen decking perancah.
Mantan gulungan dek logam perancah adalah garis pembentuk gulungan yang dirancang khusus untuk memproduksi papan jalan logam dan panel penghiasan yang digunakan dalam sistem perancah dan platform akses industri. Mesin dasar melakukan pembentukan gulungan dingin untuk membentuk kumparan logam datar menjadi profil penghiasan dengan rusuk memanjang dan geometri tepi yang ditentukan. Dalam konfigurasi inline, jalur ini juga mengintegrasikan tiga stasiun tambahan: anti-slip embossing, perforasi, dan pelipatan tepi.
Alur prosesnya sangat mudah. Decoiler memasukkan kumparan ke dalam alat perata, yang meratakan strip dan mengontrol tegangannya. Strip tersebut kemudian melewati serangkaian stasiun gulungan di mana profil secara bertahap mulai terbentuk. Pada titik yang ditentukan dalam garis, roller bermotif mengembos permukaan jalan untuk menciptakan tekstur anti selip yang tahan lama. Unit pelubang yang digerakkan servo kemudian memotong pola lubang untuk drainase, pemasangan, atau pengurangan berat. Menjelang akhir garis, rol lipat menutup tepi samping untuk menghasilkan batas yang aman dan kaku. Terakhir, dadu terbang memotong profil hingga panjang tertentu.
Pengembosan anti selip adalah salah satu pengoperasian terpenting dalam produksi dek perancah, karena permukaan jalan harus tetap aman meskipun terkena hujan, minyak, atau debu konstruksi. Alih-alih mengaplikasikan pelapis atau memasang pelat anti selip terpisah, emboss inline menggunakan rol yang diperkeras untuk menekan tekstur tiga dimensi langsung ke permukaan baja.
Pola timbul yang umum mencakup bentuk berlian, tetesan air mata, dan chevron. Pemilihan pola mempengaruhi koefisien gesekan dan kekakuan struktural panel. Kedalaman pengembosan biasanya dikontrol antara 0,3 dan 1,0 mm, tergantung pada ketebalan material dan persyaratan keselamatan target pasar. Karena gulungan timbul terintegrasi ke dalam garis, tekstur diterapkan sebelum profil tertutup sepenuhnya, sehingga mengurangi pegas dan memastikan pola tetap seragam di sepanjang papan.
Dibandingkan dengan pengembosan pasca proses pada mesin cetak terpisah, pengembosan sebaris menurunkan waktu siklus, menghindari kesalahan penempatan ulang, dan meminimalkan kerusakan pada tepi yang sudah dipotong sebelumnya. Hal ini juga membuat lini produksi lebih kompak dan lebih mudah untuk diotomatisasi.
Perforasi memiliki beberapa tujuan dalam penghiasan perancah: lubang bundar memungkinkan air dan serpihan melewati papan jalan; slot memanjang dapat digunakan untuk memasang papan ke tabung perancah; dan perforasi berpola mengurangi berat panel tanpa mengurangi kapasitas muatannya. Stasiun pelubang inline melakukan tugas ini saat strip masih bergerak, menggunakan pukulan yang digerakkan servo yang dapat diprogram ulang antar batch.
Teknologi pelubangan servo sangat berharga dalam aplikasi ini karena menawarkan kemampuan pengulangan yang tinggi, kebisingan yang rendah, dan perubahan pola lubang yang fleksibel. Contoh yang baik dari kemampuan ini adalah unit pelubang servo yang dikembangkan untuk jalur braket fotovoltaik, di mana prinsip yang sama digunakan untuk membuat lubang pada interval yang tepat selama pembentukan gulungan berkecepatan tinggi. Teknik ini telah didokumentasikan dengan baik di industri: untuk mengetahui lebih dalam tentang cara kerja servo punching dan di mana penerapannya, baca ikhtisar kami tentang Mesin pelubang servo 8 sumbu: cara kerjanya, fitur utama, dan aplikasi .
 Mesin Punching Servo 8 Sumbu untuk Profil Braket PV Unit pelubang yang digerakkan servo ini menghasilkan pengulangan yang tinggi dan pola lubang fleksibel yang disinkronkan dengan kecepatan garis, menjadikannya ideal untuk perforasi presisi dalam pembuatan dek perancah dan produksi braket surya. Lihat Produk →
Dengan mengintegrasikan stasiun pelubangan ke dalam bekas gulungan geladak perancah, produsen menghindari biaya dan tenaga kerja pada langkah pelubangan terpisah. Posisi lubang disinkronkan dengan kecepatan garis, sehingga setiap papan menerima jarak yang sama, yang sangat penting untuk pemasangan cepat di lokasi.
Tepi dek logam perancah bukan sekadar detail trim. Mereka menentukan bagaimana papan tersebut bertautan dengan rangka perancah, seberapa besar beban yang dapat ditanggung panel, dan seberapa aman pekerja dapat menanganinya. Pelipatan tepi sejajar menekan tepi memanjang profil menjadi geometri tertentu, seperti flensa bengkok tunggal, lipatan ganda dengan pinggiran, atau tepi kotak tertutup.
Tepi yang dikelim, misalnya, menciptakan batas bulat halus yang mencegah laserasi dan mengurangi konsentrasi tegangan pada tepinya. Dinding samping yang dilipat lebih dalam meningkatkan modulus penampang dek, meningkatkan ketahanan terhadap tekukan akibat beban. Stasiun pelipatan juga menyelaraskan geometri tepi dengan permukaan timbul sehingga keseluruhan profil tetap rata dan stabil secara dimensi setelah pemotongan.
Setelah penghiasan dipotong memanjang, papan yang sudah jadi dapat dikirim langsung ke stasiun pengepakan otomatis untuk dibundel.
 Mesin Pengemas Profil Otomatis untuk Bundling Deck Board Sistem pengepakan ini secara otomatis membalik, menggabungkan, dan membuat palet profil logam jadi, menyederhanakan akhir jalur produksi dan menyiapkan papan dek perancah untuk pengiriman secara efisien. Lihat Produk →
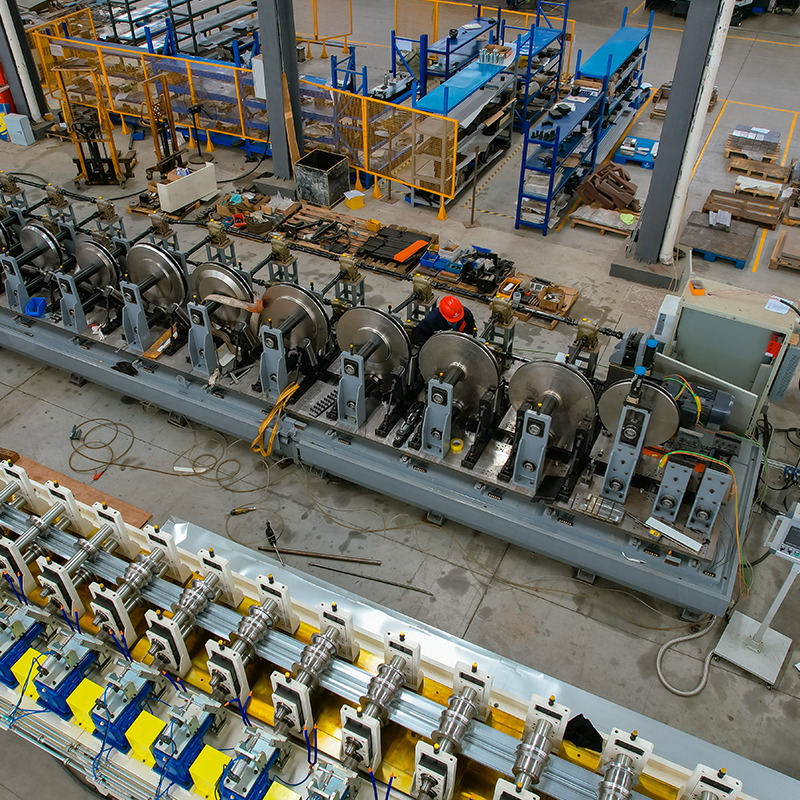
Bekas gulungan dek logam perancah lengkap dengan pemrosesan inline terdiri dari beberapa modul terkoordinasi. Memahami setiap komponen membantu pembeli membandingkan konfigurasi peralatan dan menghindari biaya yang tidak perlu.
Peralatan hilir opsional mencakup meja penumpukan otomatis, stasiun penimbangan, dan mesin pengepakan profil. Semakin terintegrasi salurannya, semakin sedikit operasi manual yang tersisa antara input koil dan output bundel jadi.
Profil dek perancah bervariasi menurut standar dan aplikasi regional, sehingga sebagian besar pembentuk gulungan dirancang untuk rentang lebar, ketebalan, dan profil material tertentu. Nilai umum untuk garis sebaris ukuran sedang tercantum di bawah.
| Parameter | Kisaran Khas |
|---|---|
| Material | Baja galvanis, baja ringan, baja tahan karat |
| Ketebalan strip | 1,2 hingga 2,5mm |
| Lebar garis | 300 hingga 600mm |
| Kecepatan garis | 8 hingga 15 m/mnt |
| Kedalaman timbul | 0,3 hingga 1,0mm |
| Meninju presisi | ±0,3mm |
| Akurasi panjang pemotongan | ±1,0mm |
Memilih bahan yang tepat juga sama pentingnya. Baja galvanis umum digunakan untuk penghiasan perancah karena ketahanannya terhadap korosi dan sifat mampu bentuk yang baik. Baja tahan karat dipilih untuk pabrik kimia dan lokasi pesisir di mana lingkungan agresif memperpendek masa pakai baja biasa. Dalam setiap kasus, pembentuk gulungan harus dirancang untuk menangani kekuatan luluh material dan perilaku pegas sehingga profil akhir dapat mempertahankan bentuk akhirnya.
Dek logam perancah berbentuk gulungan muncul di berbagai lingkungan konstruksi dan industri. Ini digunakan sebagai permukaan berdiri pada perancah tabung dan penggandeng, perancah ringlock, dan perancah bingkai. Profil yang sama juga diterapkan pada platform akses permanen, catwalk, roof walkways, platform pelindung tepi, dan platform akses bekisting.
Pemrosesan inline membuat produk lebih mudah beradaptasi dengan berbagai kasus penggunaan ini. Pola timbul meningkatkan ketahanan terhadap slip bagi pekerja pemeliharaan atap; lubang drainase berlubang menjaga platform tetap kering dalam kondisi luar ruangan; dan tepi terlipat yang kuat melindungi pekerja saat panel diangkat dan dibawa dengan tangan. Bagi produsen, kemampuan untuk memproduksi varian ini dalam satu lini mengurangi inventaris dan mempersingkat waktu pengiriman ke lokasi.
Untuk melihat contoh nyata penerapan peralatan roll forming di lingkungan produksi, Anda dapat meninjau studi kasus proyek dikumpulkan dari basis instalasi perusahaan. Kasus-kasus ini menunjukkan bagaimana jalur penghiasan terintegrasi dikonfigurasi, ditugaskan, dan dioperasikan dalam praktiknya.
Memilih bekas gulungan dek logam perancah memerlukan pemahaman yang jelas tentang bauran produk, kualitas target, dan ruang lantai yang tersedia. Poin-poin berikut harus didiskusikan dengan pemasok sebelum memesan.
Berikan perhatian khusus pada kualitas integrasi modul embossing dan punching. Stasiun-stasiun inilah yang membedakan jalur penghiasan inline dengan jalur penghiasan standar, dan desainnya mempunyai pengaruh langsung terhadap efisiensi produksi dan konsistensi produk.
Kebanyakan garis dirancang untuk ketebalan strip antara 1,2 dan 2,5 mm. Kisaran pastinya tergantung pada geometri profil dan kedalaman pengembosan yang diperlukan. Bahan yang lebih tebal mengurangi risiko hilangnya pola timbul di bawah beban tinggi tetapi meningkatkan gaya pembentukan yang diperlukan.
Ketika stasiun-stasiun tersebut disinkronkan dengan benar oleh PLC dan penggerak servo, waktu siklusnya hanya bertambah sedikit. Kecepatan jalur biasanya dibatasi oleh profil pembentuk dan unit pemutus, bukan oleh modul embossing atau pelubang.
Persyaratan bervariasi menurut negara dan aplikasi akhir. Referensi umum mencakup standar pengujian beban untuk platform perancah dan klasifikasi ketahanan slip yang menentukan tingkat gesekan minimum pada permukaan jalan. Pembeli harus meminta bukti uji bahwa pola timbul memenuhi standar pasar yang relevan.
Pada jalur modern dengan stasiun yang digerakkan servo dan perkakas pelepas cepat, penggantian set gulungan secara menyeluruh dapat memakan waktu mulai dari 30 menit hingga beberapa jam, bergantung pada jumlah stasiun dan kompleksitas bagian pelipatan tepi. Resep embossing dan pelubangan sebaris biasanya dapat ditarik kembali dari sistem kontrol, yang selanjutnya mengurangi waktu henti.
decoiler tunggal bahan lebar Mesin leveling dan Mesin untuk membuat lubang kecil di kedua sisi ...
Lihat Detail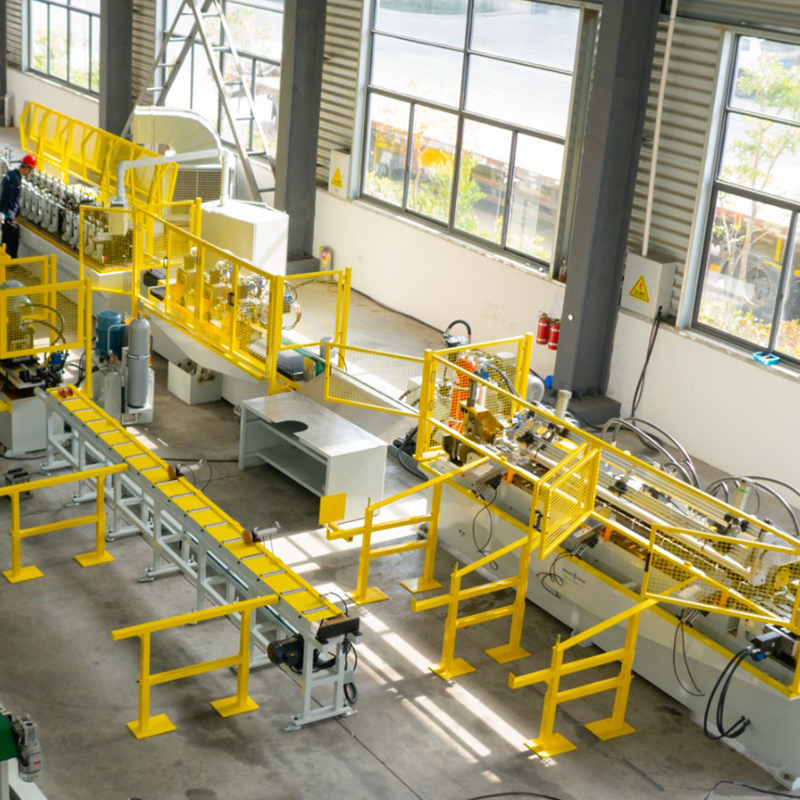
Uncoiler perluasan/kontraksi hidrolik baja pra-cat kepala ganda, uncoiler perluasan/kontraksi baja galvanis kepala ganda, braket penyimpanan baja pra-cat, reduksi sab...
Lihat Detail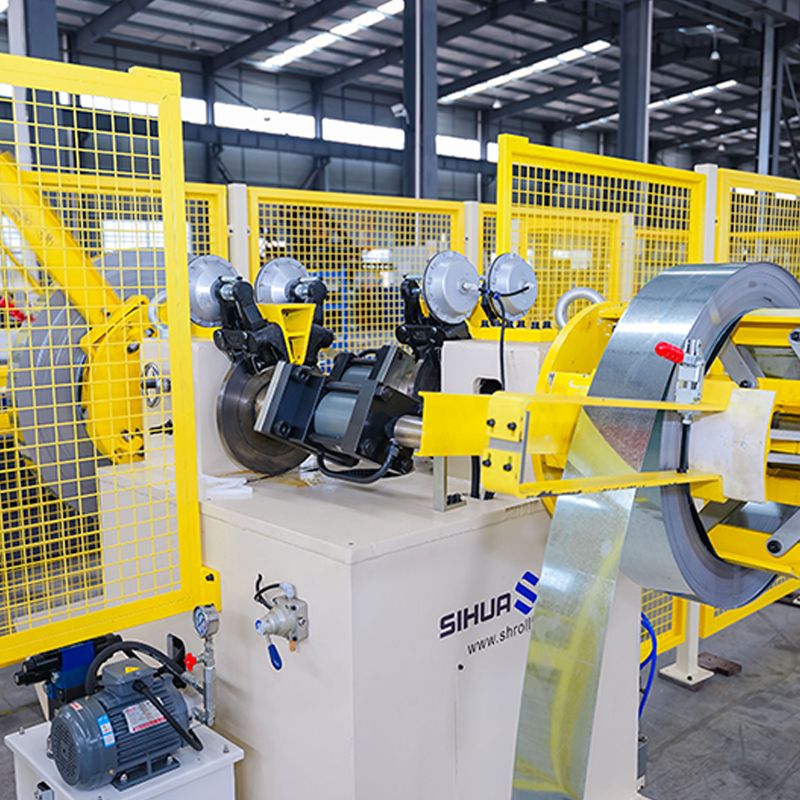
Decoiler hidraulik kepala ganda yang berputar otomatis tanpa deteksi material, 5 ton per sisi. Tenaga laser dan panjang peng...
Lihat Detail
UT FUT UDT langit-langit T-grid bar mesin roll forming tata letak utama dan silang Profil T-grid plafon UT (Utama dan Silang...
Lihat Detail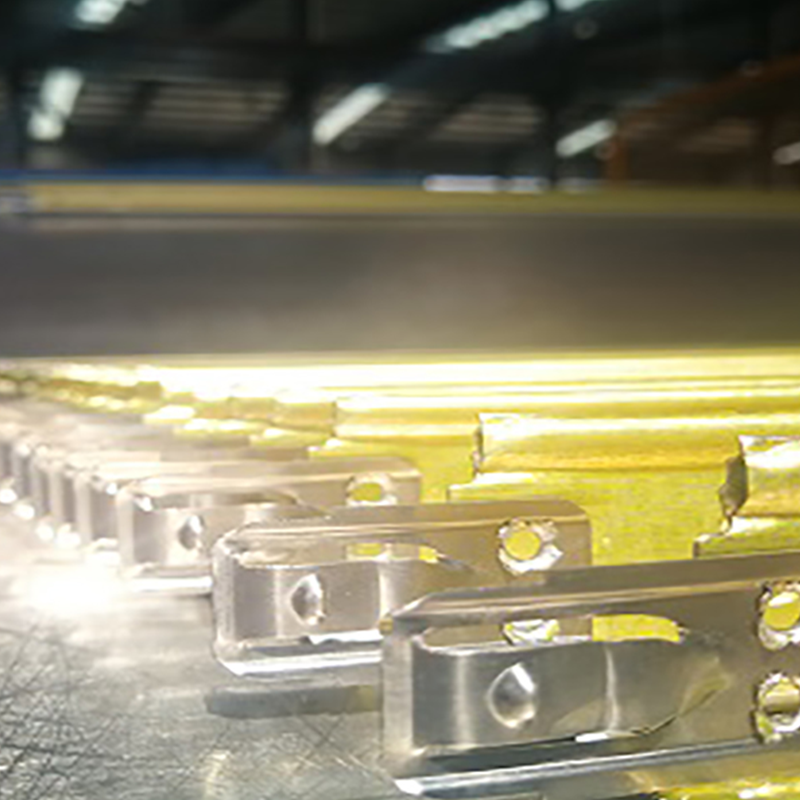
3. Mesin pembuat gulungan T-bar kait paduan adalah peralatan khusus yang dirancang untuk memproduksi batang baja berbentuk T dengan kait paduan terintegrasi. ...
Lihat Detail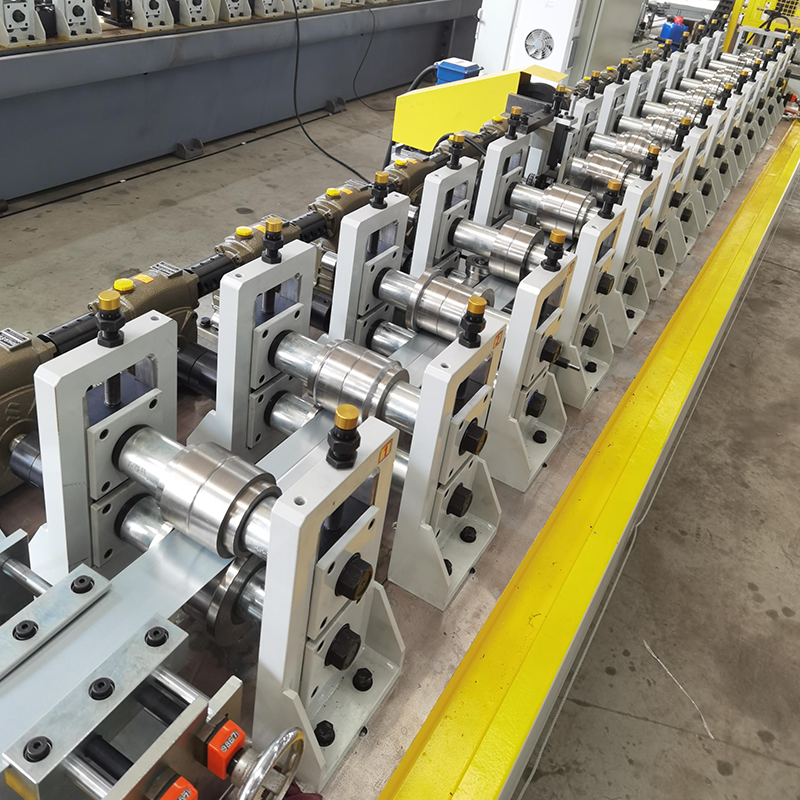
Mesin roll forming peredam roda gigi cacing drywall, model sederhana, bukan jenis kaset yang cepat berubah, ekonomis dan terjangkau. (Ini dapat ditingkatkan ke jenis ...
Lihat DetailJangan ragu untuk menghubungi kami saat Anda membutuhkan kami!
Informasi Kontak
PRODUK
Seluler