Pabrikan baja yang menawar proyek atap kontinu biasanya mencapai kesimpulan yang sama ketika mereka meninjau gambar: purlin atap berbentuk Z, bengkel mereka disiapkan untuk saluran C, dan celahnya lebih lebar dari yang terlihat. Mesin roll forming z purlin adalah jalur pembentuk dingin kontinu yang menghasilkan profil Z dari strip baja galvanis hot-dip dalam sekali lintasan, termasuk pelubangan dan pemotongan.
Flensa offset pada bagian Z memungkinkan purlin untuk bersarang dalam bundel dan tumpang tindih pada sambungan, namun offset tersebut juga memaksa perkakas roll, pelubangan, dan pengaturan waktu geser dirancang berbeda dari garis purlin C. Mesin yang salah biasanya muncul dalam bentuk deviasi sudut flensa, lubang sambungan yang tidak sejajar, atau kecepatan garis yang tidak sesuai dengan kapasitas pukulan Anda.
Definisi singkat: Mesin roll forming z purlin adalah sistem pembentukan dingin berkelanjutan yang membengkokkan strip baja menjadi bagian Z asimetris dan mengintegrasikan pelubangan, pemotongan, dan penumpukan opsional dalam aliran produksi yang sama.
Mesin pembuat gulungan z purlin harus menahan offset flensa dan sudut flensa dalam batas yang memungkinkan purlin yang sudah jadi untuk bersarang dengan rapat dan penyambungan yang dapat diprediksi: offset dalam 1,0 mm dan kuadrat flensa dalam 1 derajat pada panjang penuh.
Offset antara dua flensa adalah dimensi penentu bagian Z. Selama pembentukan, strip ditekuk ke dua arah pada jarak berbeda dari sumbu netral. Jika bunga gulungan tidak menyeimbangkan pegas, profil akan terpelintir dan ujung flensa membuka atau menutup. Hal ini menimbulkan celah yang terlihat antara purlin yang disarang dan membuat bundel tidak stabil di truk.
Bersarang adalah alasan ekonomi utama untuk memilih Z purlins.
Paket Z purlin yang dikemas menggunakan ruang lantai truk sekitar 25 hingga 35 persen lebih sedikit dibandingkan jumlah C purlin yang sama dengan tinggi bagian yang sama. Penghematan itu hilang ketika putaran dan pegas kembali tidak dikontrol dalam garis pembentuk.
Throughput praktis dari garis Z purlin bergantung pada ketebalan strip, tinggi web, dan waktu siklus pelubangan, bukan pada daya motor saja. Setelah lebar kumparan ditetapkan, ketiga nilai tersebut menentukan jumlah dudukan gulungan, kecepatan pembentukan, dan konfigurasi pelubangan.
Rentang spesifikasi umum yang harus dikumpulkan sebelum Anda membandingkan penawaran:
Untuk toko yang membutuhkan profil C, U, Z, dan Sigma dalam satu baris, perkakas yang dapat disesuaikan dengan kaset dan servo dapat mencakup lebih dari satu kelompok profil tanpa kehilangan fleksibilitas untuk menjalankan batch kecil.
 Mesin Roll Forming Multi-Profil untuk Bagian C, U, Z, dan Sigma Mesin ini menggabungkan perkakas kaset dan servo yang dapat disesuaikan untuk menjalankan beberapa kelompok profil dalam satu jalur, termasuk C, U, Z, dan Sigma. Ini cocok untuk toko yang membutuhkan fleksibilitas untuk jumlah kecil sambil mempertahankan output tinggi, seperti yang disebutkan dalam konteks produksi purlin. Lihat Produk →
Pertimbangkan purlin web 250 mm dalam material 2,0 mm dengan kecepatan 15 m/menit. Enam jam waktu pengoperasian bersih menghasilkan panjang purlin sekitar 5.400 meter per shift, sebelum memungkinkan waktu idle, penggantian koil, dan penyetelan. Panjang potongan, jumlah lubang, dan kecepatan bundling dapat mengurangi angka tersebut sebesar 10 hingga 20 persen.
| Parameter | Kisaran tipikal | Dampak produksi |
| Ketebalan strip | 1,5-3,0 mm, Q235B / Q355B | Strip yang lebih tebal membutuhkan lebih banyak lintasan dan kecepatan lebih rendah |
| Tinggi jaring | 100-350mm | Rentang penutup dudukan yang dapat disesuaikan; perkakas tetap memiliki offset yang lebih ketat |
| Lebar flensa | 40-70mm | Mengatur lebar kumparan dan memengaruhi biaya pemotongan |
| Kecepatan pembentukan | 8-18 m/menit | Waktu siklus pukulan biasanya merupakan batasnya |
| Toleransi panjang | /-1,0-2,0 mm | Mempengaruhi kecepatan ereksi pada sambungan yang tersusun |
| Toleransi jarak lubang | /-0,5 mm dengan pukulan servo | Mencegah pengerjaan ulang lubang gerigi di lokasi |
Waktu pergantian adalah perbedaan biaya pengoperasian terbesar antara mesin Z purlin, dan ini memisahkan lini yang menjalankan satu profil sepanjang tahun dari lini yang memproses batch kecil setiap hari.
Opsi klasiknya adalah gulungan yang disesuaikan dengan shim, di mana operator menambah atau menghapus spacer untuk mengatur ulang dudukan ke ketinggian web yang baru. Solusi yang dapat disesuaikan servo mengubah lebar dudukan dan tinggi profil berdasarkan motor, menjaga kartrid gulungan tetap di tempatnya. Sistem kaset ganti cepat mengeluarkan satu kaset peralatan lengkap dan memasukkan kaset lainnya dalam hitungan menit.
| Konfigurasi | Waktu pergantian | Paling cocok |
| Disesuaikan dengan Shim | 30-60 menit | Satu atau dua profil stabil, jangka panjang |
| Dapat disesuaikan secara servo | 5-10 menit | Tiga hingga delapan tinggi jaring |
| Kaset ganti cepat | 2-5 menit | Perubahan profil harian dan jadwal JIT |
Aturan praktis dari jalur produksi: jika satu tinggi jaring dapat menghasilkan lebih dari 500 ton per bulan, mesin Z roll tetap khusus mengalahkan garis universal dalam hal stabilitas. Di bawah volume tersebut, penyesuaian akan memperpendek pengembalian.
Pelubangan adalah hambatan pertama yang harus dihitung, karena purlin Z yang disambung dapat memuat enam hingga dua belas lubang dan waktu siklus pelubangan menentukan batas atas kecepatan saluran.
Kumparan yang sudah dilubangi terlihat nyaman, tetapi pola lubang berubah antar proyek. Punching servo online mendaftarkan setiap lubang terhadap posisi pemotongan dengan encoder loop tertutup, yang menjaga jarak lubang dalam /-0,5 mm bahkan ketika ketebalan strip berubah. Jika jadwal pemrosesan koil Anda mencakup pelubangan braket surya atau baki kabel selain purlin, kepala pelubang menjadi keputusan fleksibilitas daripada dudukan pembentuk.
 Mesin Roll Forming Servo Punching 8-Axis untuk Braket PV Surya Dilengkapi dengan sistem pelubang servo 8 sumbu, saluran ini secara otomatis menyesuaikan posisi pelubang dan lebar/tinggi profil untuk profil braket surya. Ia menawarkan registrasi encoder loop tertutup untuk jarak lubang yang tepat, menjadikannya ideal ketika pola pukulan bervariasi antar proyek. Lihat Produk →
Untuk pemotongan, geser terbang servo mempertahankan toleransi panjang pada /-1,0 mm dengan menyinkronkan geser dengan garis lintasan. Unit pemutus hidraulik lebih murah tetapi biasanya mendarat pada /-3 hingga 5 mm dan menimbulkan duri yang memperlambat perakitan di lokasi. Bandingkan penggerak lengkap dan tata letak kontrol dengan panduan pemilihan mesin pembentuk profil sebelum Anda memilih pemasok.
Setelah dipotong, purlin dipindahkan ke meja run-out untuk dihitung dan dibundel. Stasiun pengikat otomatis menggantikan dua pekerja manual per shift dan menjaga ketegangan bundel tetap konsisten, sehingga melindungi geometri sarang selama pengangkutan truk yang membuat profil Z menarik.
 Mesin Pengemasan dan Pengikat Profil Otomatis untuk Bundel Logam Sistem pengepakan ini mengotomatiskan pembalikan tombol, pengepakan bundel kecil, dan pembuatan palet bundel besar dengan strip penyangga kayu. Ini menggantikan pekerja pengepakan manual dan memastikan ketegangan pengepakan yang konsisten, melindungi profil purlin selama pengangkutan dan meningkatkan penanganan di hilir. Lihat Produk →
Minta pemasok untuk menyimulasikan waktu pelubangan untuk purlin terpanjang Anda. Program pengendalian harus memperhitungkan percepatan, perlambatan dan penentuan posisi garis potong, tidak hanya kecepatan garis lintasan rata-rata.
Cara tercepat untuk membandingkan pemasok mesin Z purlin adalah dengan meminta tiga dokumen sebelum penawaran komersial: gambar bunga gulungan, tata letak cetakan pelubang, dan benda uji yang dibentuk dari strip baja Anda sendiri.
Gunakan urutan berikut saat Anda mengevaluasi penawaran peralatan.
Sebelum Anda berkomitmen, tinjau referensi yang diinstal. Arsip kasus proyek Sihua mencakup jalur pembentuk purlin dan rak lengkap yang dikirim ke perakit bangunan logam, dengan arsitektur servo punching dan geser terbang yang sama seperti yang dijelaskan di atas.
Jawaban singkat atas empat pertanyaan yang mendominasi pembelian mesin Z purlin ada di bawah.
Ya. Jalur multi-profil dengan dudukan yang dapat disesuaikan servo atau kaset yang dapat diganti dengan cepat beralih antara bagian C, U, Z, dan Sigma. Keuntungannya adalah stabilitas toleransi yang sedikit lebih rendah dibandingkan dengan lini Z khusus yang tidak pernah mengubah perkakas.
Garis standar menangani strip baja galvanis hot-dip 1,5 hingga 3,0 mm dengan grade Q235B atau Q355B. Ketebalan bagian atas tergantung pada lebar flensa dan jumlah lintasan pembentuk. Terlalu sedikit lintasan menyebabkan pegas kembali pada ujung flensa dan membuat celah sarang tidak stabil.
Dengan material 2,0 mm pada kecepatan 15 m/mnt dan waktu pengoperasian bersih enam jam, shift 8 jam menghasilkan panjang purlin sekitar 5.400 meter. Panjang potongan, jumlah lubang, dan kecepatan penumpukan dapat mengurangi angka tersebut, jadi verifikasi waktu siklus pelubangan dengan campuran produk Anda sendiri.
Toleransi panjang purlin mengontrol kecepatan pemasangan pada sambungan yang tersusun. Geser terbang servo dengan pengukuran panjang loop tertutup dapat menahan /-1,0 hingga 2,0 mm; geser hidrolik biasanya mendarat pada /-3 hingga 5 mm dengan arah duri yang tidak konsisten. Untuk proyek atap kontinu, toleransi yang lebih ketat akan terbayar di lokasi.
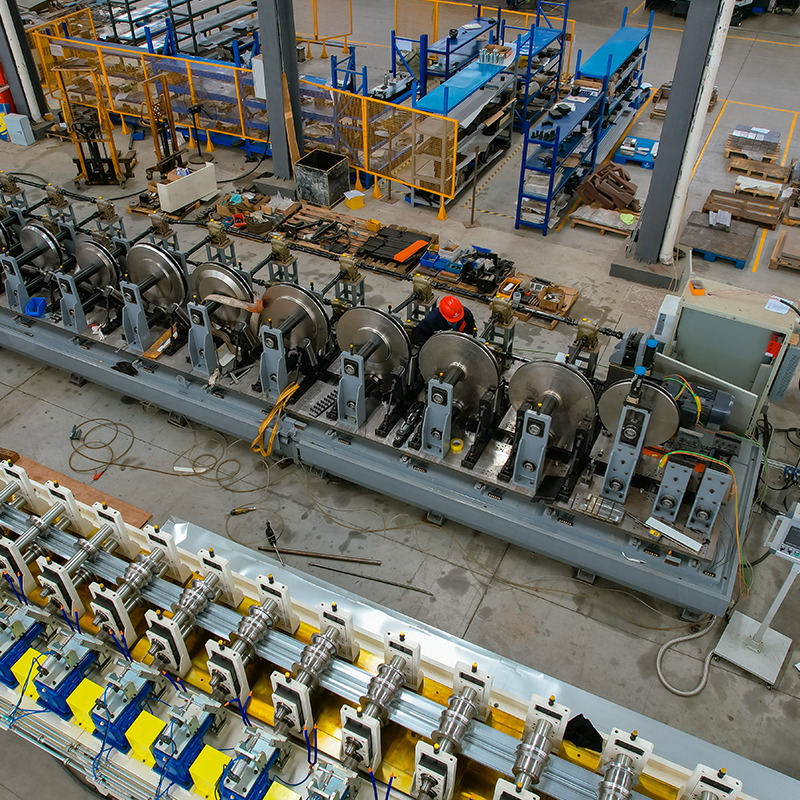
decoiler tunggal bahan lebar Mesin leveling dan Mesin untuk membuat lubang kecil di kedua sisi ...
Lihat Detail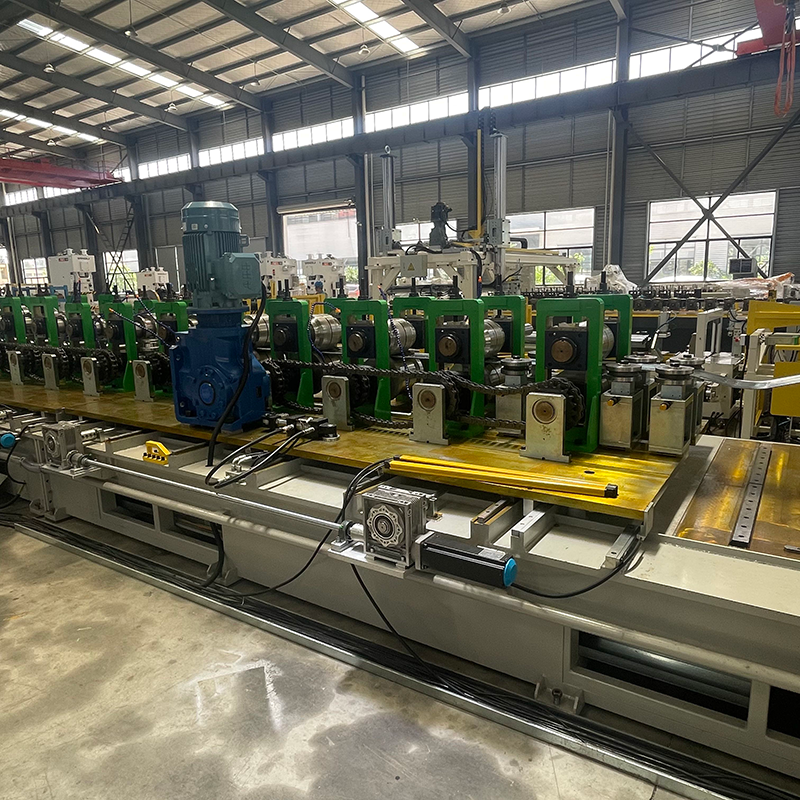
Mesin pembuat gulungan sigma CUZ Decoiler satu kepala tugas berat, kapasitas 5 ton. ...
Lihat Detail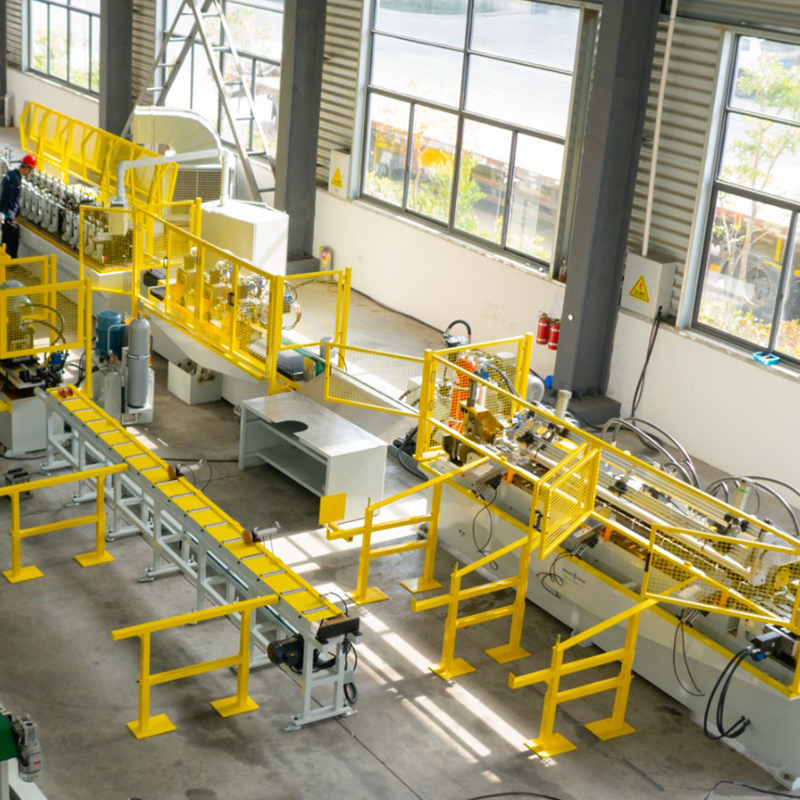
Uncoiler perluasan/kontraksi hidrolik baja pra-cat kepala ganda, uncoiler perluasan/kontraksi baja galvanis kepala ganda, braket penyimpanan baja pra-cat, reduksi sab...
Lihat Detail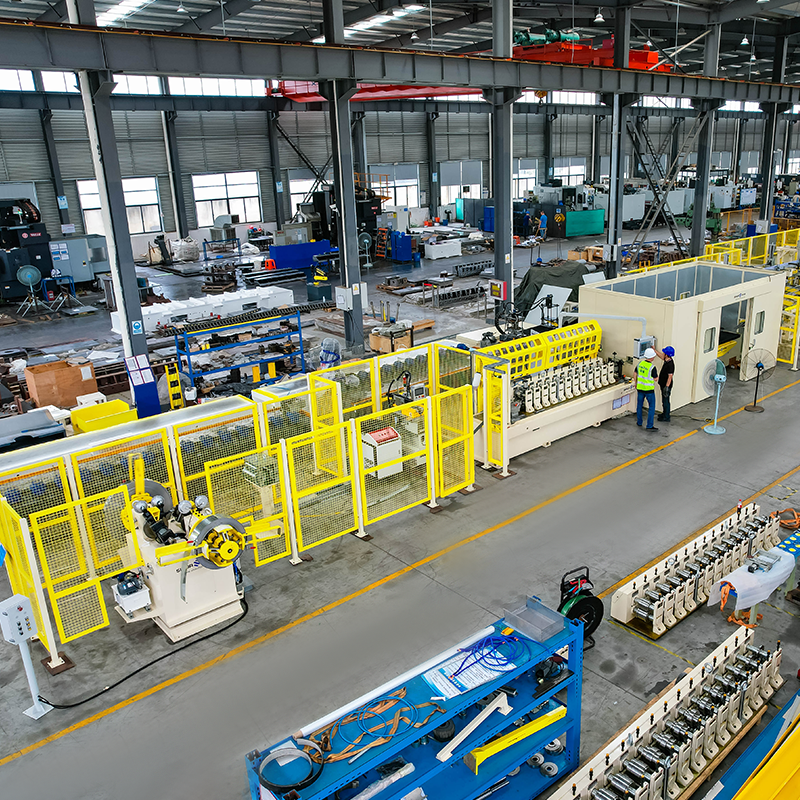
Decoiler hidraulik kepala ganda yang berputar otomatis tanpa deteksi material, 5 ton per sisi. Mesin pembuat gulungan kaset ...
Lihat Detail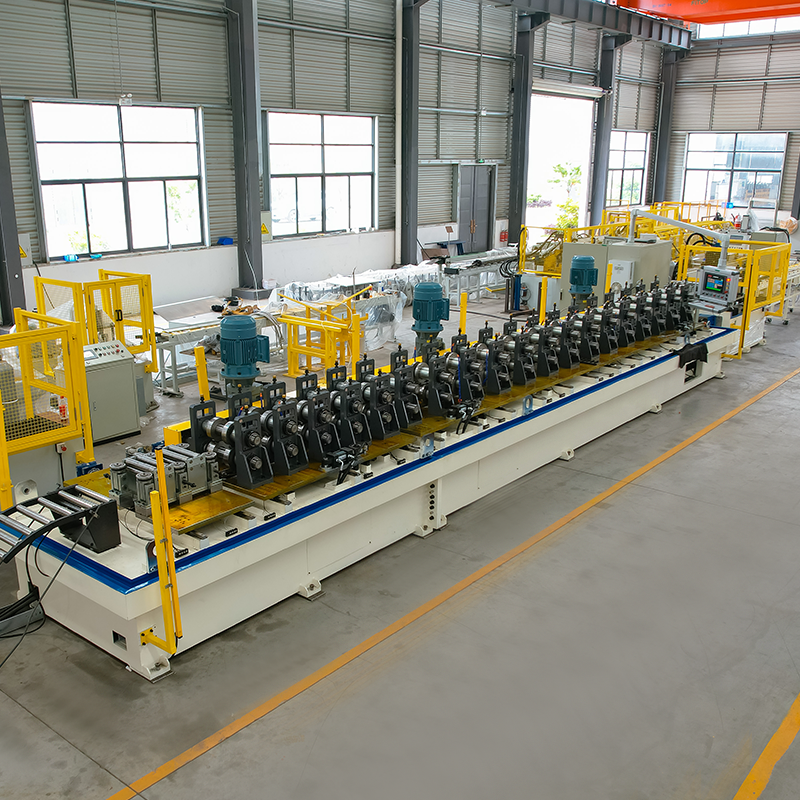
Mesin pembuat gulungan lebar perubahan otomatis braket surya Dekoiler material dengan platform penyimpanan dan lengan robot ...
Lihat Detail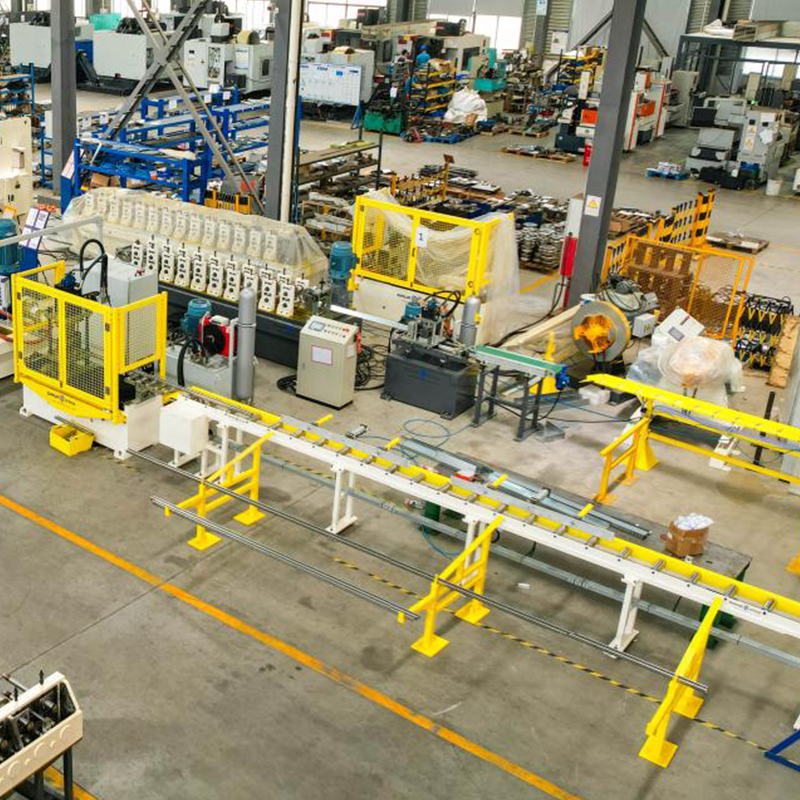
Mesin pembuat gulungan kaset profil unistruct SS304 Mesin leveling(Mesin leveling diperlukan sebelum menggunakan punch presS...
Lihat DetailJangan ragu untuk menghubungi kami saat Anda membutuhkan kami!
Informasi Kontak
PRODUK
Seluler