Memilih bahan masukan yang benar untuk a Mesin Roll Forming Profil Drywall adalah satu-satunya keputusan paling penting yang memengaruhi kualitas produk, umur perkakas, efisiensi produksi, dan kinerja profil akhir. Tidak seperti pembentukan lembaran logam pada umumnya, profil drywall memerlukan toleransi dimensi yang ketat, sifat mekanik yang konsisten, dan perilaku pelapisan yang spesifik karena profil ini berfungsi sebagai komponen rangka struktural pada dinding partisi, sistem langit-langit, dan rakitan tahan api.
Panduan ini memberikan perincian yang komprehensif dan praktis dari setiap parameter material yang harus Anda evaluasi sebelum memasukkan kumparan ke dalam cetakan gulungan Anda. Kami melampaui kualitas baja generik dan mengkaji kendala produksi di dunia nyata, interaksi pelapisan dengan cetakan roll, efek kondisi tepi terhadap kelurusan, dan trade-off antara biaya dan sifat mampu bentuk. Baik Anda memproduksi C-stud, U-track, furring channel, atau tee plafon, pilihan material yang diuraikan di sini berdampak langsung pada tingkat penolakan, frekuensi penggantian perkakas, dan kepuasan pelanggan hilir.
Sebagian besar profil drywall diproduksi dari strip baja karbon rendah, namun grade spesifik dan rute pemrosesan sangat bervariasi berdasarkan aplikasi akhir. Di bawah ini adalah rincian kategori logam dasar utama yang digunakan secara global.
Baja komersial mewakili bahan awal yang paling umum untuk stud dan track drywall interior standar. Ia menawarkan kombinasi yang seimbang antara sifat mampu bentuk dan kekuatan untuk konstruksi umum. Kekuatan luluh umumnya berkisar antara 170 hingga 240 MPa, dengan kekuatan tarik antara 270 dan 340 MPa. Kelas ini cocok untuk partisi tanpa beban di mana keakuratan dimensi lebih penting daripada kapasitas struktural. Mesin roll forming menangani material CS dengan keausan roller minimal, asalkan kebersihan permukaan tetap terjaga.
Nilai FS dirancang khusus untuk operasi pembentukan dingin. Baja ini menunjukkan nilai elongasi yang lebih tinggi (biasanya 28-32% pada panjang pengukur 50mm) dibandingkan baja komersial, sehingga mengurangi risiko retak sudut selama pembengkokan radius ketat. Untuk profil drywall yang memerlukan banyak tikungan dalam bagian badan yang pendek – seperti stud tipe kotak atau track yang diperkuat – material FS adalah pilihan yang lebih disukai. Banyak manajer produksi berpengalaman menjadikan kumparan FS sebagai inventaris utama mereka karena menyediakan jendela proses yang lebih luas untuk penyesuaian celah gulungan.
Ketika profil drywall harus memikul beban aksial atau berfungsi sebagai bagian dari sistem dinding geser, mutu baja struktural menjadi diperlukan. Grade 33 (hasil 230 MPa) dan Grade 40 (hasil 276 MPa) umumnya ditentukan dalam proyek komersial dan institusi. Namun, material berkekuatan lebih tinggi memerlukan mesin roll forming yang lebih kuat dengan stasiun penggerak yang lebih besar dan rangka yang lebih berat. Efek springback juga menjadi lebih nyata, memerlukan kompensasi over-bending pada lintasan pembentukan terakhir. Kami telah mengamati bahwa kekuatan luluh baja struktural di atas 350 MPa secara signifikan mempercepat keausan roller pada perkakas yang tidak dilapisi, sehingga gulungan berlapis karbida sering kali direkomendasikan untuk pengoperasian yang lama.
Catatan produksi: Jangan pernah berasumsi bahwa kualitas baja yang disertifikasi untuk bagian canai panas akan memiliki kinerja yang sama pada profil canai dingin. Arah pembengkokan relatif terhadap arah penggulungan strip asli menciptakan sifat anisotropik – selalu uji kumparan sampel dari setiap nomor panas baru sebelum produksi penuh.
Pelapisan permukaan pada kumparan baja bukanlah suatu hal yang baru saja terjadi – hal ini secara langsung mempengaruhi perilaku gesekan di dalam pabrik pembentuk gulungan, ketahanan korosi profil akhir, dan kompatibilitas dengan persyaratan konstruksi tahan api. Di bawah ini adalah perbandingan sistematis pelapis yang paling banyak digunakan untuk produksi profil drywall.
| Jenis Pelapisan | Massa Lapisan (g/m²) | Peringkat Kemampuan Bentuk | Aplikasi Khas |
|---|---|---|---|
| Galvanis celup panas (G30-G90) | 90-275 | Sangat Baik (G30-G60) / Baik (G90) | Dinding interior & eksterior standar |
| Elektro-galvanis | 20-60 | Sangat bagus (ketebalan seragam) | Profil presisi dengan toleransi ketat |
| Aluminisasi (Tipe 1 & 2) | 40-80 (lapisan Al) | Sedang (pelumasan lebih rendah) | Sistem plafon membutuhkan refleksi panas |
| Pra-dicat (Poliester, PVDF) | T/A (ketebalan film 15-30 μm) | Adil (risiko kawin) | Profil terbuka arsitektur |
Dimensi fisik kumparan masukan tidak hanya menentukan geometri profil akhir tetapi juga waktu penyetelan, laju skrap, dan pemanfaatan saluran secara keseluruhan. SEBUAH Mesin Roll Forming Profil Drywall biasanya direkayasa berdasarkan kisaran lebar dan ketebalan strip tertentu. Pengoperasian di luar rentang ini akan menimbulkan cacat kualitas dan tekanan mekanis.
Lebar strip yang diperlukan dihitung dari penampang profil akhir yang dikembangkan, dengan memperhitungkan kelonggaran tikungan dan jari-jari sudut. Untuk rintisan C standar dengan badan 92 mm, flensa 40 mm, dan bibir 8 mm, lebar yang dikembangkan biasanya berkisar antara 195 mm dan 205 mm, bergantung pada radius tekukan bagian dalam. Panduan masuk mesin roll forming harus mengakomodasi toleransi lebar strip /- 1,5 mm tanpa menyebabkan gelombang tepi atau tekuk tengah. Strip yang lebih lebar melebihi kapasitas tetapan mesin meningkatkan beban pada gulungan samping dan dapat membelokkan poros gulungan, menghasilkan busur sepanjang profil.
Berat Kumparan
2-5 ton – standar untuk pemuatan manual
5-10 ton – optimal untuk jalur otomatis
ID kumparan
508mm (20") – ukuran mandrel paling umum
610mm (24") – untuk kumparan ukuran berat
kumparan OD
Hingga 1200mm – rentang standar
Lebih dari 1500mm – memerlukan uncoiler tugas berat
Perilaku mekanis strip baja pada deformasi dingin ditentukan oleh beberapa parameter utama. Memahami sifat-sifat ini memungkinkan Anda memprediksi bagaimana material akan bereaksi di setiap stasiun pembentukan dan membuat penyesuaian proaktif terhadap celah gulungan, pemandu samping, dan unit pelurus.
Saat strip melewati roll stand yang berurutan, strip tersebut mengalami pengerasan kerja, yang meningkatkan kekuatan luluh dan mengurangi keuletan. Untuk profil drywall tipikal yang dibentuk di 14 hingga 18 stasiun, kekuatan luluh pada keluaran bisa 15-25% lebih tinggi dari nilai kumparan masuk. Fenomena ini harus diperhitungkan ketika menentukan kapasitas dukung beban profil akhir. Bahan dengan kekuatan luluh awal yang rendah (di bawah 200 MPa) cenderung menunjukkan perpanjangan yang berlebihan selama pembentukan, sehingga menghasilkan profil akhir yang lebih panjang dibandingkan pengaturan panjang potong.
Persyaratan perpanjangan minimum untuk bahan profil drywall biasanya 22% dalam panjang pengukur 50mm. Nilai perpanjangan yang lebih rendah berkorelasi dengan peningkatan retak pada jari-jari luar tikungan, terutama untuk profil dengan sudut tajam (jari-jari dalam kurang dari 1,5 kali ketebalan). Banyak pabrikan melakukan uji lengkung 180 derajat sederhana pada setiap lot kumparan baru untuk memvalidasi sifat mampu bentuk sebelum memuatnya ke uncoiler.
Kekerasan Rockwell (biasanya HRB 50-70 untuk baja drywall) memiliki hubungan langsung dengan tingkat keausan gulungan. Bahan yang lebih keras – seringkali disebabkan oleh kandungan karbon yang lebih tinggi atau pengurangan proses pengerolan dingin – menghasilkan lebih banyak keausan abrasif pada alat pembentuk gulungan. Dalam lingkungan produksi bervolume tinggi, kami merekomendasikan penggunaan baja perkakas D2 atau gulungan metalurgi serbuk saat membentuk baja di atas HRB 65 untuk mempertahankan geometri profil dalam jangka waktu lama tanpa melakukan penggilingan ulang.
Kualitas tepi strip adalah parameter yang sering diabaikan yang sangat mempengaruhi kelurusan dan permukaan akhir profil drywall akhir. Kebanyakan kumparan baja dilengkapi dengan tepi penggilingan atau tepi celah, dan perbedaan ini sangat penting untuk kinerja pembentukan gulungan.
Pemeriksaan kualitas tepi kunci: Jalankan ibu jari Anda di sepanjang kedua tepi strip. Duri tajam yang tingginya melebihi 0,1 mm akan semakin menggores permukaan gulungan dan menimbulkan bekas luka pada flensa profil. Solusinya adalah dengan menentukan jalur deburring tepi sekunder atau memilih kumparan dengan opsi "tepi halus" dari slitter.
Sebagian besar profil drywall memerlukan pelubangan – untuk sambungan sekrup, jalur servis, atau kinerja akustik. Perilaku material saat ditinju sama pentingnya dengan perilaku material saat dibengkokkan. Material yang lebih lunak (di bawah 220 MPa) menghasilkan lubang yang bersih dengan tinggi duri yang minimal, sedangkan material yang lebih keras cenderung menghasilkan tepi yang bergerigi sehingga memerlukan deburring sekunder.
Unit pelubang pada a Mesin Roll Forming Profil Drywall beroperasi pada kecepatan siklus yang tinggi – seringkali melebihi 60 pukulan per menit. Material dengan nilai elongasi tinggi menunjukkan lebih sedikit pegas di sekitar lubang yang dilubangi, sehingga menghasilkan permukaan web yang lebih datar. Sebaliknya, material dengan elongasi rendah (di bawah 22%) cenderung berbentuk kubah ke atas di sekitar lubang, sehingga mengganggu penumpukan dan penanganan selanjutnya.
| Jenis Bahan | Tinggi Duri (mm) | Tingkat Keausan Pukulan | Izin yang Direkomendasikan |
|---|---|---|---|
| CS (hasil rendah) | 0,05-0,12 | Rendah | 6-8% ketebalan |
| FS (pembentukan kelas) | 0,08-0,18 | Sedang | 8-10% ketebalan |
| Struktural (Kelas 40) | 0,15-0,30 | Tinggi | 10-12% ketebalan |
Untuk memilih material optimal secara sistematis untuk produksi profil drywall Anda, ikuti alur kerja tujuh langkah yang mengintegrasikan faktor teknis, operasional, dan komersial.
Bahkan dengan pemilihan material yang cermat, cacat tertentu tetap muncul selama produksi. Di bawah ini adalah panduan pemecahan masalah praktis yang menghubungkan sifat material dengan cacat profil tertentu.
Baja canai panas umumnya tidak direkomendasikan untuk profil drywall karena memiliki lapisan oksida (skala) yang lebih tebal, toleransi ketebalan yang lebih lebar, dan kualitas permukaan yang lebih rendah dibandingkan baja canai dingin. Skala tersebut dapat mengikis gulungan pembentuk dengan cepat dan menghasilkan dimensi profil yang tidak konsisten. Namun, jika kumparan canai panas yang diasamkan dan diberi minyak digunakan, kumparan tersebut dapat dibentuk tetapi biasanya menghasilkan permukaan akhir yang lebih kasar yang tidak dapat diterima untuk aplikasi terbuka atau dicat.
Sebagian besar mesin roll forming profil drywall standar memiliki ketebalan antara 0,4 mm dan 1,2 mm. Model tugas berat dapat menangani hingga 1,5 mm atau bahkan 2,0 mm, tetapi hal ini memerlukan dudukan gulungan yang diperkuat, poros berdiameter lebih besar, dan tenaga motor yang lebih tinggi. Selalu konsultasikan pelat data teknis mesin Anda sebelum menjalankan material yang lebih tebal, karena melebihi kapasitas terukur dapat merusak gearbox dan bantalan gulungan secara permanen.
Ya. Kumparan yang sudah dicat umumnya memerlukan kecepatan pembentukan yang lebih lambat (pengurangan 20-30%) untuk mencegah cat rusak atau terkelupas di zona tikungan. Kumparan galvanis dan elektro-galvanis dapat dijalankan pada kecepatan maksimum karena lapisan seng bertindak sebagai pelumas padat. Kumparan aluminisasi berada di antara keduanya, karena lapisan aluminium-silikon memiliki pelumasan sedang tetapi dapat menumpuk pada gulungan seiring waktu, sehingga memerlukan penghentian pembersihan yang sering.
Lebar strip yang benar ditentukan oleh panjang penampang yang dikembangkan, yang merupakan jumlah dari semua segmen jaring lurus ditambah kelonggaran lengkung untuk setiap sudut. Pendekatan praktisnya adalah dengan memotong strip sampel, menandai garis lengkung, melipatnya secara manual atau dengan alat rem, lalu mengukur panjang ratanya sebelum melipatnya. Metode empiris ini seringkali lebih dapat diandalkan dibandingkan perhitungan teoritis, terutama untuk profil asimetris yang kompleks.
Baja komersial (CS Tipe B) dengan lapisan galvanis hot-dip G40-G60 menawarkan rasio biaya-kinerja terbaik untuk produksi tiang interior bervolume tinggi. Ini memberikan sifat mampu bentuk yang memadai, ketahanan terhadap korosi yang dapat diterima, dan sifat mekanik yang konsisten di beberapa pengiriman koil. Untuk proyek yang membutuhkan kekuatan lebih tinggi, baja struktural Kelas 33 menambah sekitar 10-12% biaya material namun mengurangi bobot profil untuk kapasitas beban yang sama, terkadang mengimbangi harga satuan yang lebih tinggi.
Baja tahan karat jarang digunakan untuk profil drywall standar karena biayanya yang tinggi, tingkat pengerasan kerja, dan sifat abrasifnya. Jika diperlukan untuk aplikasi arsitektur atau kelautan khusus, Anda harus menggunakan mesin pembentuk gulungan dengan gulungan berlapis karbida, peningkatan daya pembentukan, dan sistem pelumasan khusus. Penggunaan baja tahan karat pada perkakas baja karbon standar akan menyebabkan keausan gulungan yang cepat dan kerusakan permukaan yang tidak dapat diterima dalam jarak beberapa ratus meter.
Penyimpanan koil yang tidak tepat – terutama paparan terhadap kelembapan atau suhu ekstrem – dapat menurunkan kualitas permukaan dan mengubah sifat mekanik seiring bertambahnya usia. Kumparan galvanis yang disimpan dalam kondisi lembab akan menimbulkan karat putih (seng hidroksida), yang meningkatkan gesekan selama pembentukan. Kumparan yang disimpan secara vertikal dalam jangka waktu lama dapat menimbulkan "kumpulan kumparan" (kelengkungan) permanen yang menyulitkan pemberian makan. Selalu simpan kumparan secara horizontal pada sadel empuk di tempat kering dengan suhu terkendali dan gunakan berdasarkan sistem masuk pertama, keluar pertama.
Ya. Profil tee langit-langit biasanya memiliki jaring yang lebih tipis dan flensa yang lebih panjang, yang memerlukan bahan dengan elongasi lebih tinggi untuk mencapai tikungan tajam 90 derajat tanpa retak. Sebaliknya, kancing dinding mengutamakan kekuatan dan kelurusan. Untuk tee langit-langit, lebih disukai baja pembentuk (FS) dengan perpanjangan minimum 30%, sedangkan tiang dinding dapat menggunakan baja komersial dengan perpanjangan 25%. Selain itu, tee langit-langit sering kali menggunakan pengukur yang lebih ringan (0,45-0,55 mm) dibandingkan dengan stud dinding (0,55-0,75 mm).
decoiler tunggal bahan lebar Mesin leveling dan Mesin untuk membuat lubang kecil di kedua sisi ...
Lihat Detail
Mesin pembuat gulungan kaset penyangga Decoiler kepala tunggal seberat 3 ton Mesin...
Lihat Detail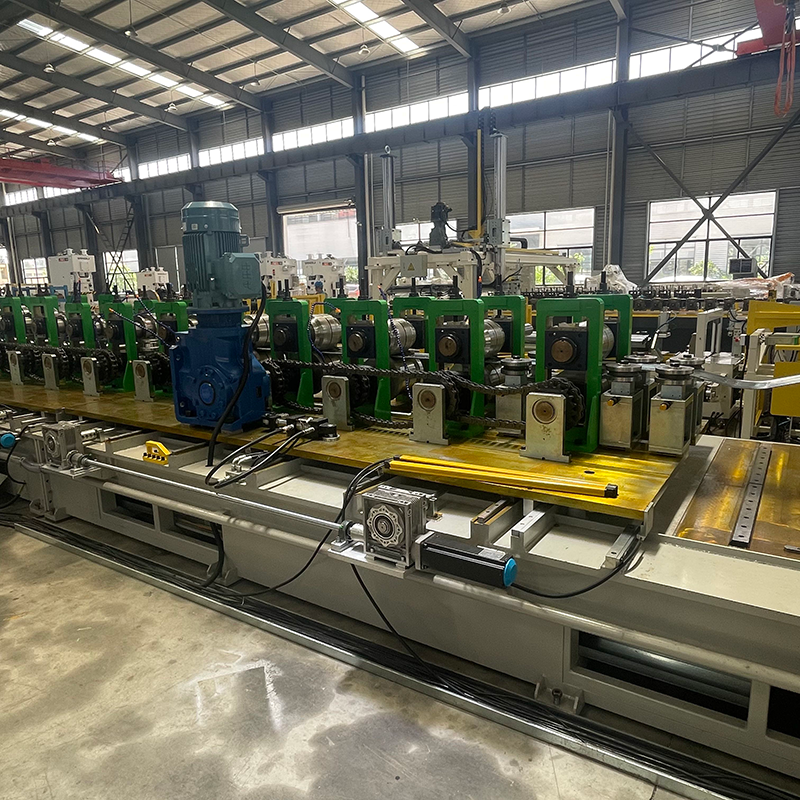
Mesin pembuat gulungan sigma CUZ Decoiler satu kepala tugas berat, kapasitas 5 ton. ...
Lihat Detail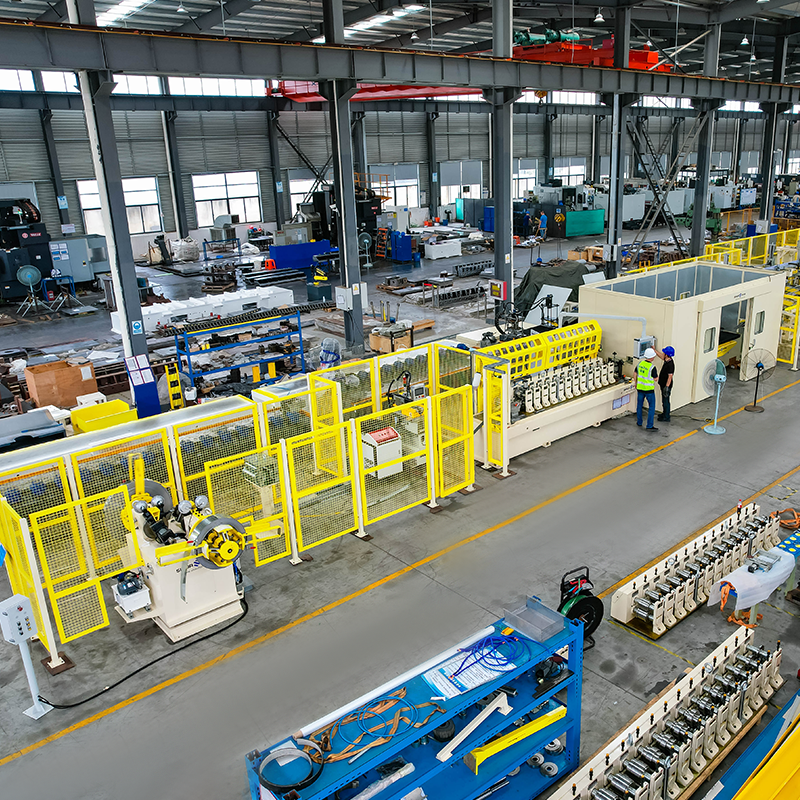
Decoiler hidraulik kepala ganda yang berputar otomatis tanpa deteksi material, 5 ton per sisi. Mesin pembuat gulungan kaset ...
Lihat Detail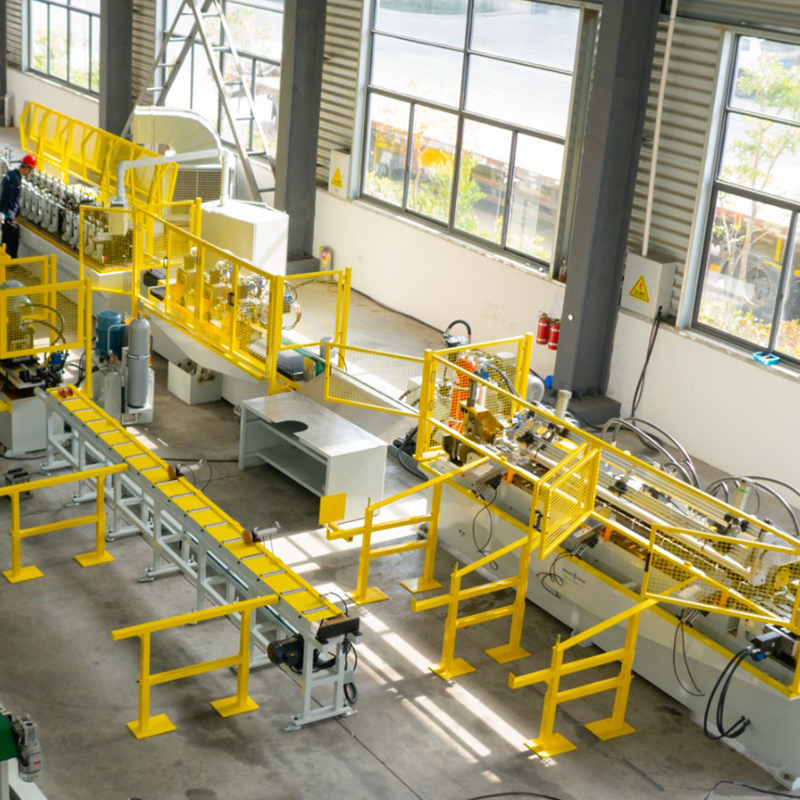
Uncoiler perluasan/kontraksi hidrolik baja pra-cat kepala ganda, uncoiler perluasan/kontraksi baja galvanis kepala ganda, braket penyimpanan baja pra-cat, reduksi sab...
Lihat Detail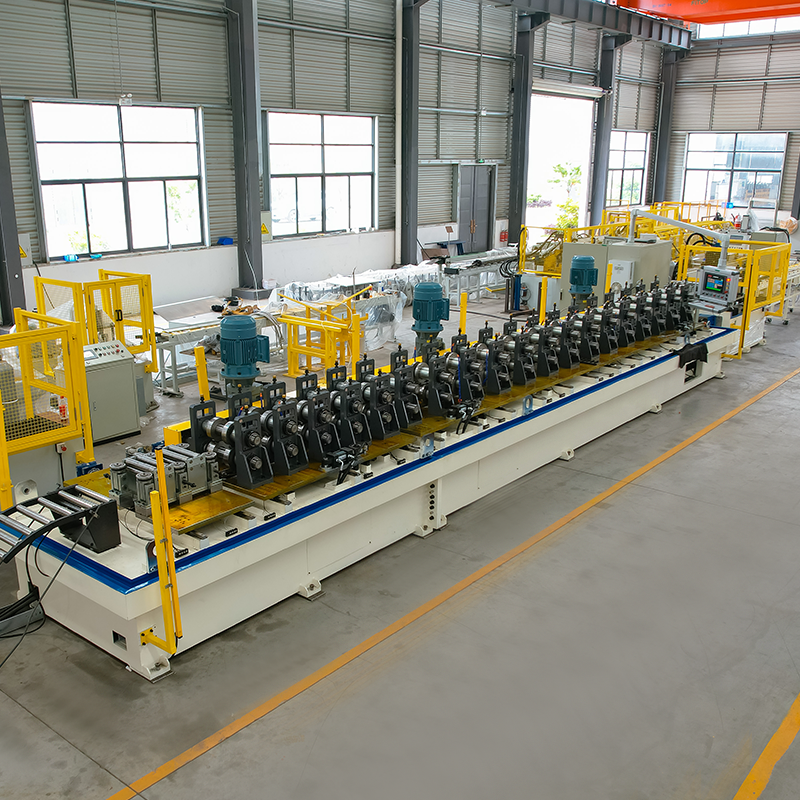
Mesin pembuat gulungan lebar perubahan otomatis braket surya Dekoiler material dengan platform penyimpanan dan lengan robot ...
Lihat DetailJangan ragu untuk menghubungi kami saat Anda membutuhkan kami!
Informasi Kontak
PRODUK
Seluler